Buscar
 英语
 中文简体
 西班牙语

Contenido
- 1 Lo que realmente significa FIFO dentro de una máquina de inyección de caucho
- 2 Cómo una unidad de inyección FIFO mueve material, paso a paso
- 3 Unidades de inyección FIFO y no FIFO, una al lado de la otra
- 4 ¿Qué compuestos y piezas obtienen más beneficios de FIFO?
- 5 Cómo hacer coincidir la unidad con el diseño de su máquina
- 6 Elegir una máquina de inyección FIFO para su planta
- 7 Hábitos simples que protegen la ventaja FIFO
- 8 Preguntas que escuchamos de los moldeadores
Si alguna vez ha percibido ese leve y agudo indicio de chamuscado al desprenderse de un barril caliente, ya conoce el problema. Máquina de inyección FIFO está construido para resolver. Los compuestos de caucho y silicona no son como los termoplásticos. Comienzan a curarse en el momento en que se encuentran con el calor, y cada minuto extra que un compuesto pasa esperando dentro de un barril caliente lo acerca un poco más a un estado en el que ya no fluirá como debería. FIFO, abreviatura de primero en entrar, primero en salir, toma prestado un principio de la logística de almacén y lo aplica dentro de la unidad de inyección: el material que entró primero en el barril debe ser también el material que llegue primero al molde.
Lo que realmente significa FIFO dentro de una máquina de inyección de caucho
En una conversación cotidiana, FIFO suena a sentido común. En el diseño de máquinas, describe una disposición interna específica. El compuesto ingresa a la zona de plastificación, se calienta y homogeneiza y luego se empuja hacia el molde en el mismo orden en que llegó. Nada permanece en un rincón del barril esperando su turno.
No todas las unidades de inyección se comportan de esta manera. En un diseño de tornillo alternativo convencional, un tornillo realiza dos funciones: plastifica el compuesto y lo inyecta. A medida que el tornillo gira y se retrae, el material se acumula delante de la punta y parte de ese material puede permanecer allí durante varios ciclos. La parte frontal del tornillo se convierte en un pequeño depósito donde el compuesto más antiguo se empuja hacia atrás repetidamente y se mezcla con compuesto nuevo. Esto es conveniente para los fabricantes de maquinaria y perfectamente aceptable para muchos plásticos, pero el caucho es mucho menos indulgente con ello.
Una unidad FIFO separa los dos trabajos. La plastificación ocurre en un lugar, la inyección ocurre en otro y el volumen de compuesto que espera entre ellos sigue siendo pequeño y predecible.
Cómo una unidad de inyección FIFO mueve material, paso a paso
Caminar por un ciclo hace que la diferencia sea más fácil de imaginar. En una unidad FIFO de dos etapas, la secuencia suele verse así:
- Alimentación. El compuesto se introduce en el tornillo plastificante o embutidor y se mueve hacia adelante bajo temperatura y cizallamiento controlados.
- Plastificante. El tornillo gira, ablanda y homogeneiza el compuesto sin dejar que se acerque a la temperatura de curado.
- Transferir. El volumen dosificado pasa a una cámara de inyección separada situada delante de un émbolo. Esa cámara se llena de nuevo en cada ciclo.
- Inyección. El émbolo avanza e introduce todo el material dentro de la cavidad con un solo movimiento suave, de modo que el primer material que entra es el primero que pasa por la compuerta.
- Recuperación. El émbolo se retrae, el tornillo prepara el siguiente disparo y el ciclo se reinicia con una cámara de inyección esencialmente vacía.
Debido a que la cámara se vacía con cada disparo, el tiempo de residencia de cualquier partícula determinada es corto, repetible y fácil de estimar, que es exactamente lo que necesita el caucho sensible al calor.
Unidades de inyección FIFO y no FIFO, una al lado de la otra
La diferencia rara vez aparece en una placa de identificación. Aparece en informes de desechos, curvas de presión de cavidades y con qué frecuencia un operador tiene que purgar un barril. La siguiente tabla resume dónde suelen separarse los dos diseños.
| Punto de comparación | Unidad de inyección FIFO | Unidad de inyección no FIFO |
|---|---|---|
| Tiempo de residencia del material | Corto y repetible; cada toma es un volumen nuevo | Más largo y desigual; El material cerca de la punta del tornillo puede permanecer caliente durante varios ciclos. |
| Riesgo de quemaduras | Más bajo, porque se controla el historial de calor. | Más alto, especialmente en ciclos lentos |
| Consistencia del peso del tiro | Estable; el émbolo desplaza un volumen definido | Puede desplazarse a medida que cambia el cojín delante del tornillo. |
| Estado de curación en la puerta | Uniforme en todo el plano | variable; Es posible que el material más antiguo ya esté parcialmente progresado. |
| Chatarra y flash | Generalmente más bajo en piezas grandes o de paredes delgadas. | A menudo más alto y más difícil de predecir |
| Cambio y purga | Más sencillo; queda poco compuesto residual | Requiere una purga exhaustiva entre compuestos. |
| Mejor ajuste típico | Compuestos sensibles al calor, recorridos de flujo largos, piezas de calidad crítica | Piezas sencillas de ciclo corto fabricadas con compuestos robustos |
¿Qué compuestos y piezas obtienen más beneficios de FIFO?
FIFO vale la pena siempre que un compuesto tenga una ventana de seguridad estrecha entre que fluye bien y comienza a curar. El caucho de silicona de alta consistencia, los grados de caucho natural y de nitrilo con aceleradores rápidos y los compuestos llenos de aditivos sensibles al calor se encuentran en esa categoría. Cuando la carrera de inyección es lenta porque una pieza es grande o la sección de pared es delgada, un cilindro que no es FIFO le da al material en la parte frontal del tornillo minutos adicionales de calor que nunca solicitó. Una unidad FIFO elimina esa variable.
La geometría de la pieza también importa. Los canales largos, las herramientas con múltiples cavidades y las piezas con un espesor de pared generoso prolongan el tiempo entre la plastificación y el llenado de la cavidad. Los sellos de aceite, las esquinas de las tiras de sellado, los aisladores de silicona y las carcasas huecas son buenos ejemplos de trabajos en los que un historial de calor predecible se manifiesta en forma de menos disparos cortos y dimensiones más estables. La misma lógica se aplica a moldeo por inyección de caucho de silicona líquida , donde el material es aún más sensible al tiempo y a la temperatura que el caucho sólido.
Cómo hacer coincidir la unidad con el diseño de su máquina
El principio de inyección es sólo la mitad de la decisión. La forma en que se ubica la máquina en su planta y cómo se cargan las piezas a menudo determina si una unidad FIFO ofrece el beneficio que espera. Si los operadores cargan insertos o casquillos metálicos desde un costado y el molde se abre horizontalmente, una máquina horizontal con una unidad de inyección FIFO mantiene simples tanto el gesto de carga como el recorrido del material.
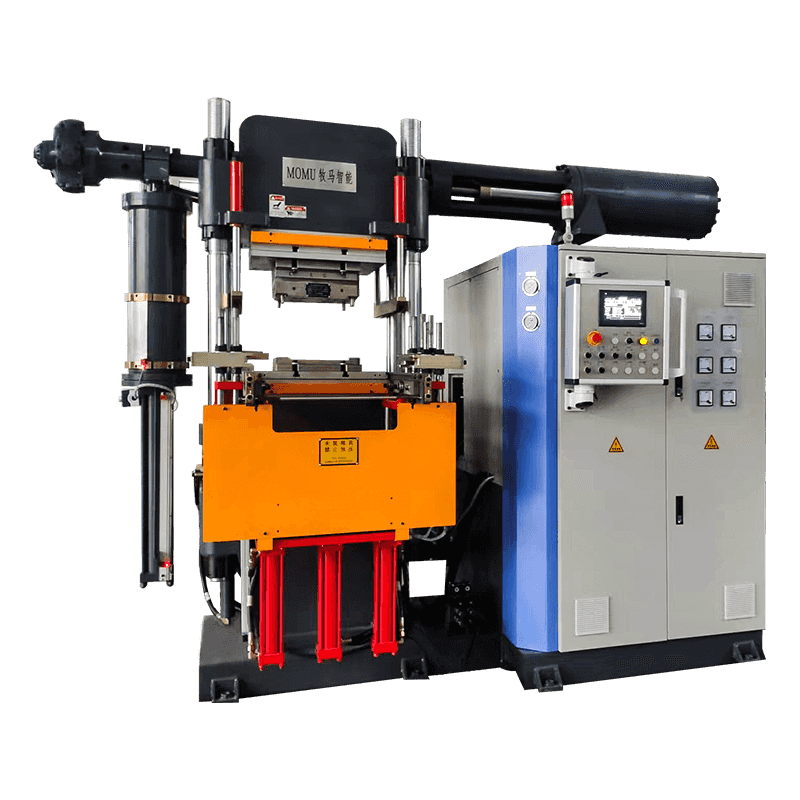
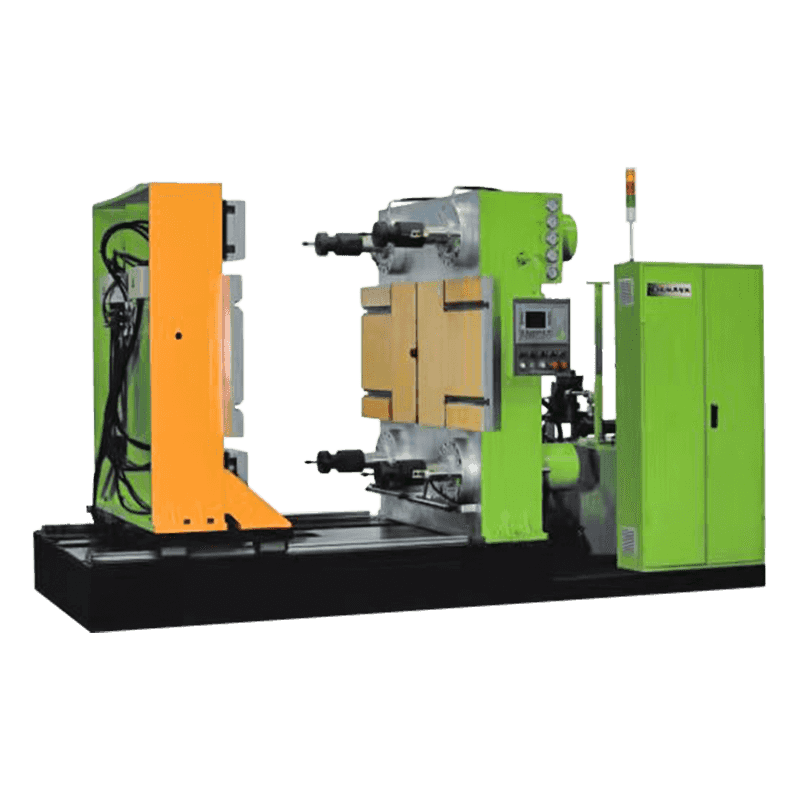
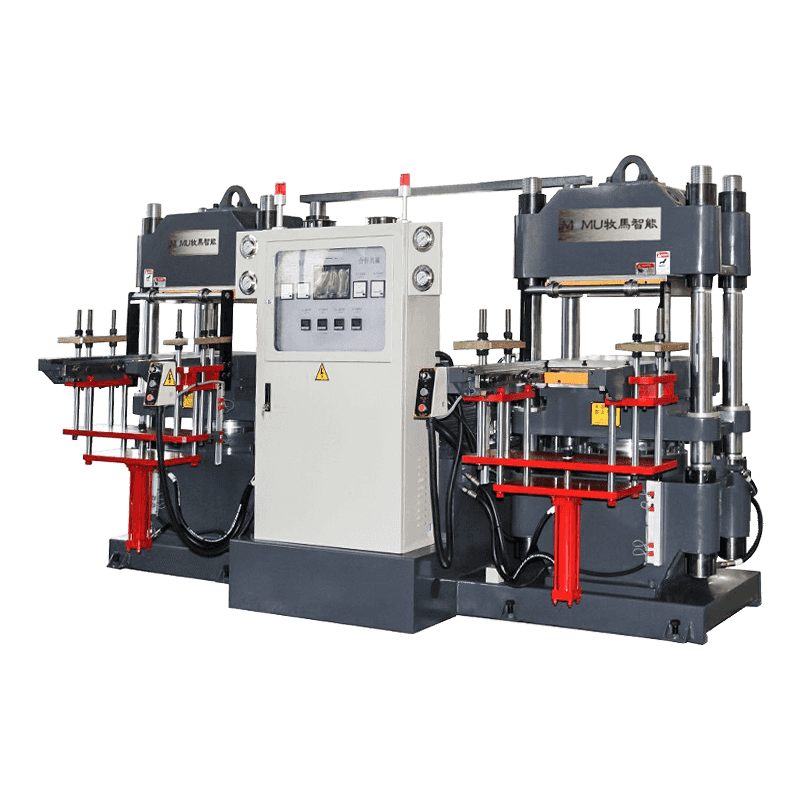
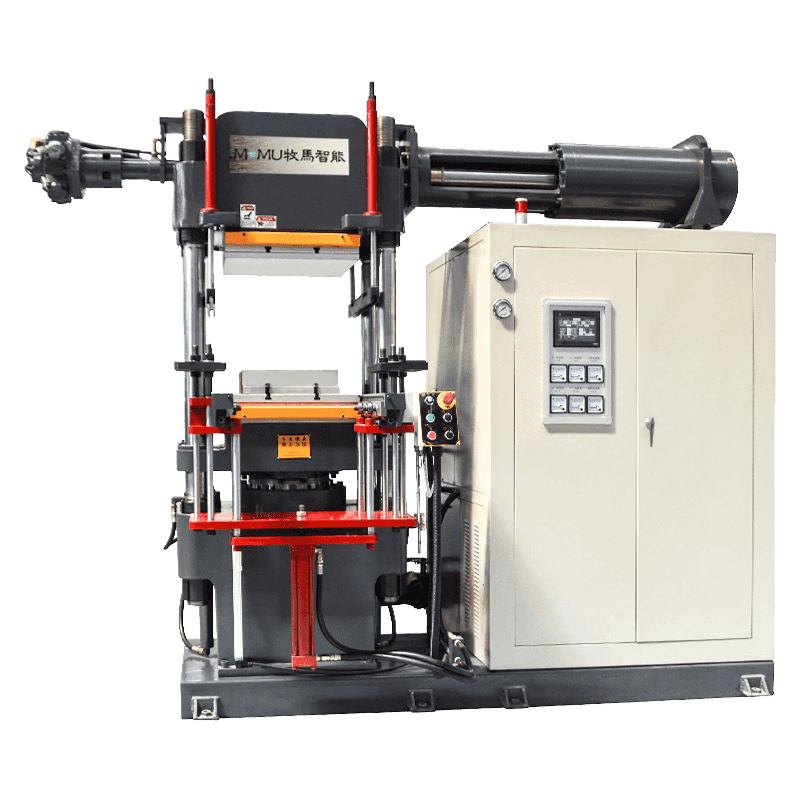 Máquina de moldeo por inyección horizontal de caucho y silicona Máquina de moldeo por inyección horizontal de caucho y silicona con inyección FIFO, diseño de canal frío y control de volumen de inyección de precisión para una producción automatizada de precisión. Ver producto →
Las máquinas verticales son adecuadas para lugares de trabajo donde la línea de separación del molde debe estar paralela al piso, como en la producción con muchos insertos o en celdas donde la prensa se ubica dentro de una línea de ensamblaje más grande. Una unidad FIFO vertical permite que la gravedad ayude con la ubicación del inserto mientras mantiene separadas la plastificación y la inyección.
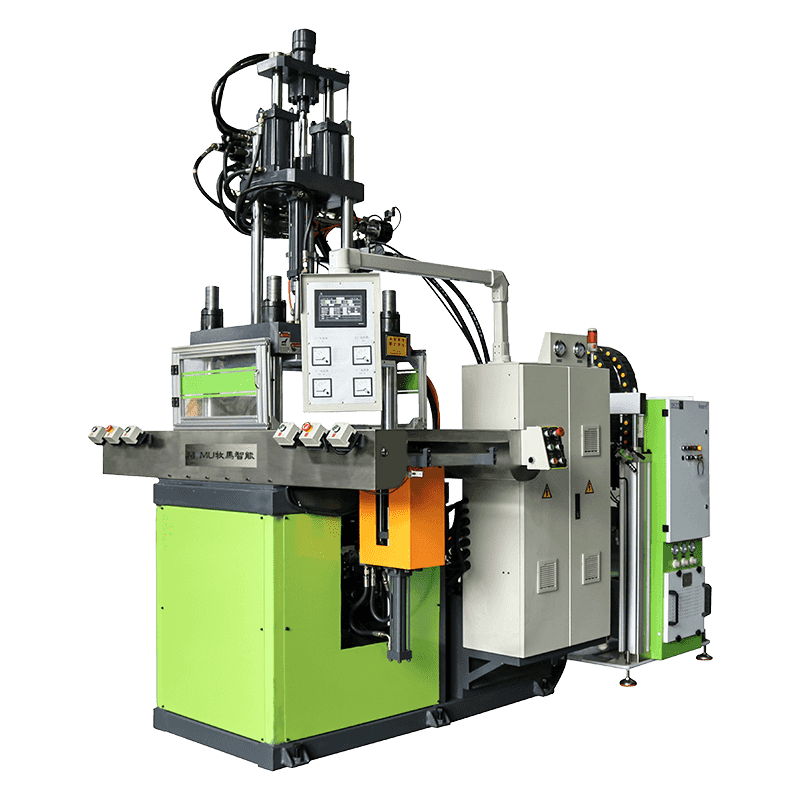
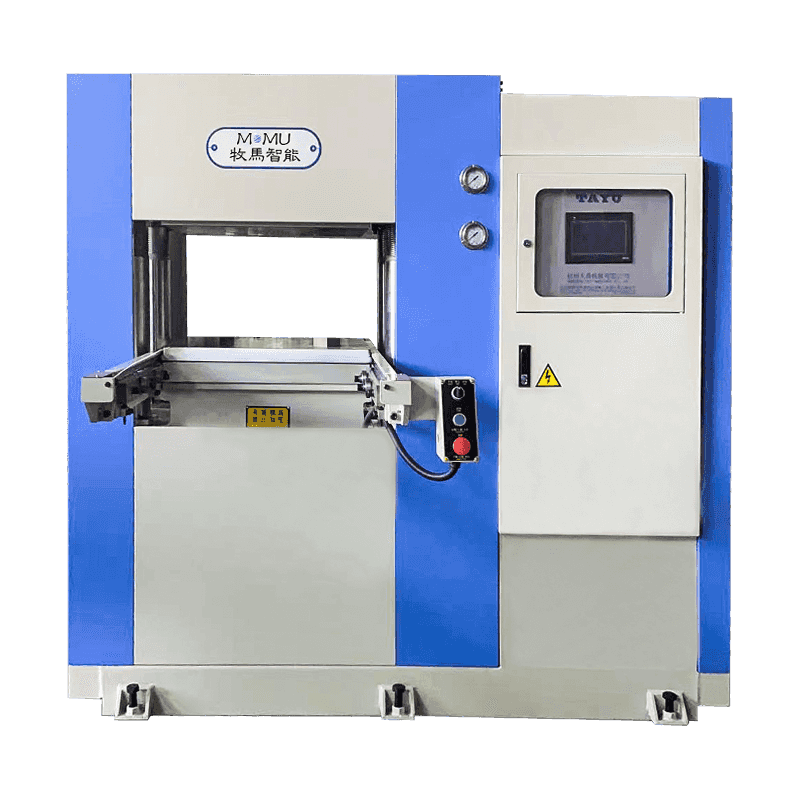
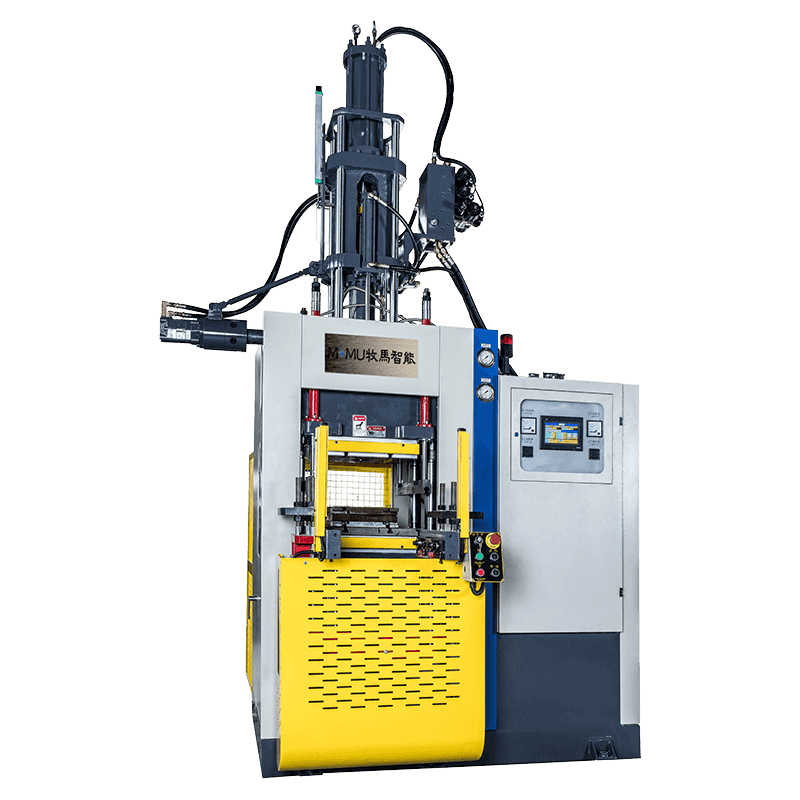 Máquina de moldeo por inyección vertical de caucho y silicona Máquina vertical de moldeo por inyección de caucho y silicona para piezas complejas de precisión, que presenta inyección rápida, alta presión y control avanzado para una producción consistente. Ver producto →
Elegir una máquina de inyección FIFO para su planta
Cuando se comparan ofertas, la unidad de inyección merece la misma atención que la fuerza de sujeción y el tamaño del plato. Pregunte cuánto compuesto queda en la cámara de inyección entre disparos, cuánto tiempo permanece caliente el material y cómo maneja la máquina un ciclo detenido. Una unidad que se vacía limpiamente después de cada disparo es mucho más fácil de reiniciar que una que deja un colchón caliente detrás.
También es útil comprobar los números prácticos: volumen máximo de disparo frente a la parte más pesada, capacidad de plastificación frente al tiempo de ciclo y si las zonas de control de temperatura coinciden con el compuesto que utiliza con más frecuencia. Igual de importante es lo que sucede después del parto. Un proveedor con su propio equipo de servicio y red de repuestos mantendrá viva la ventaja FIFO durante años, mientras que una máquina comprada únicamente por el precio puede perderla en unos meses. De ahí proviene nuestro propio enfoque, habiendo construido equipos de inyección de caucho para moldeadores que utilizan compuestos y familias de piezas muy diferentes.
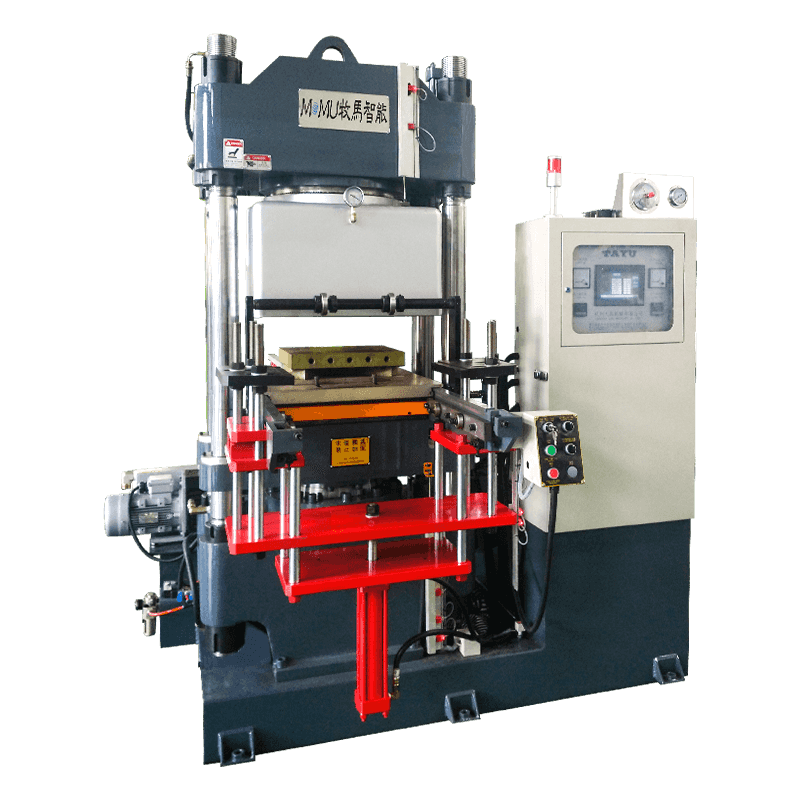
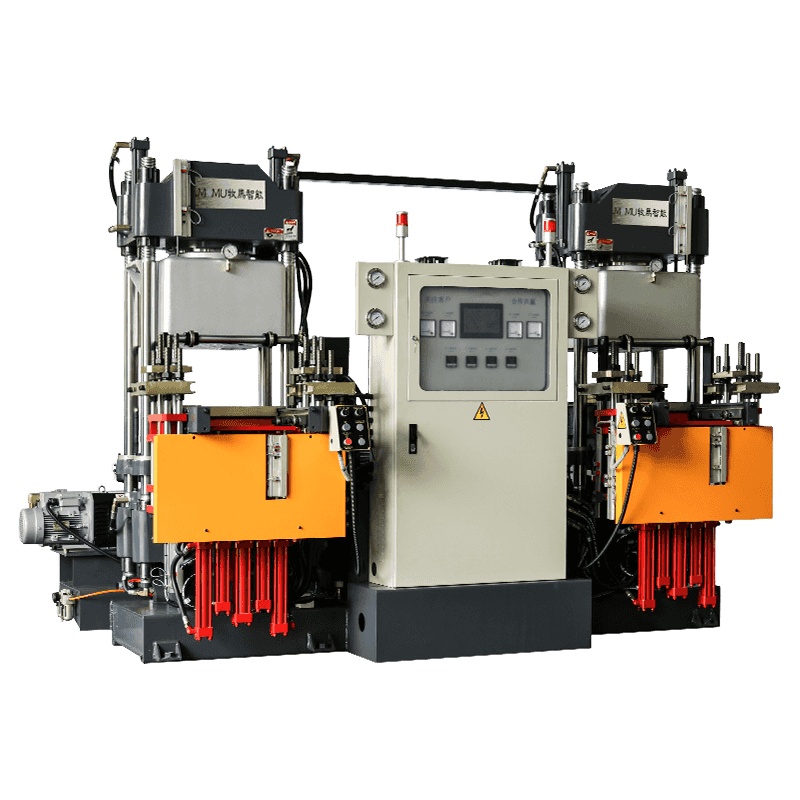
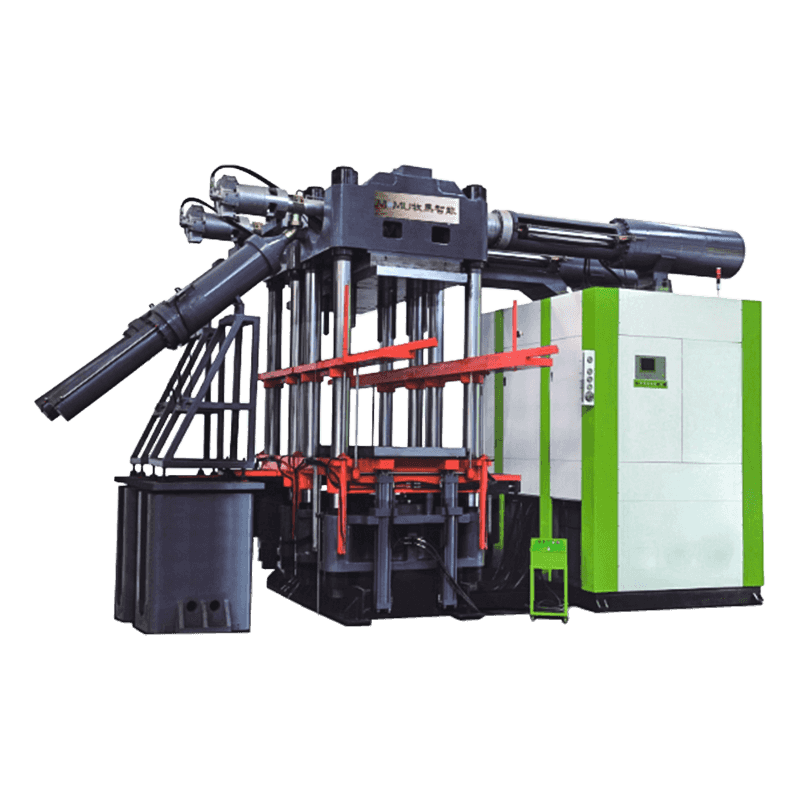
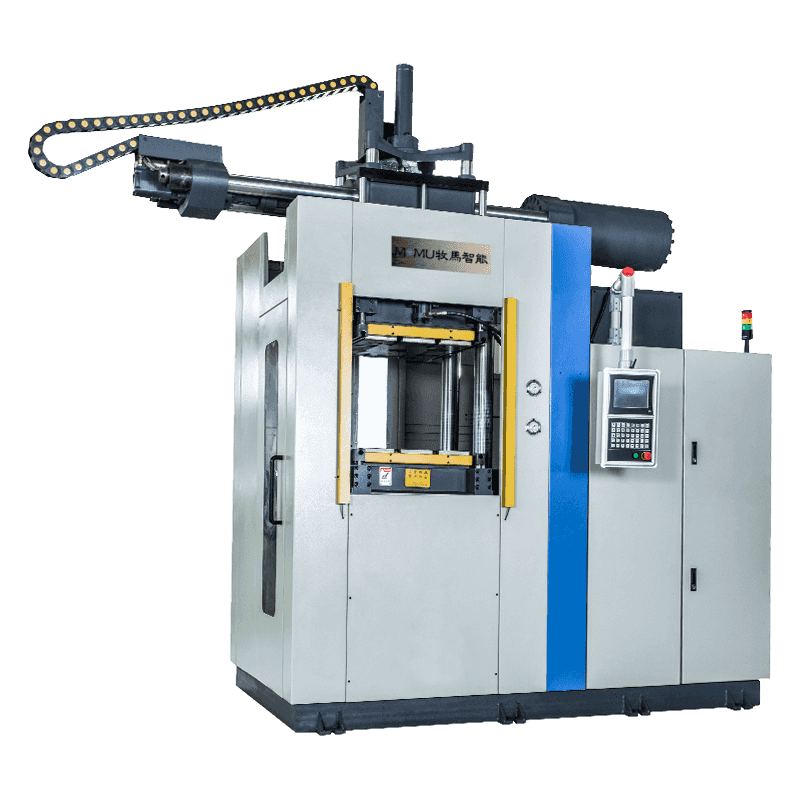 Máquina de moldeo por inyección de caucho y silicona, primero en entrar, primero en salir Máquina de moldeo por inyección de caucho y silicona FIFO disponible en configuraciones horizontales y verticales, con control PLC de tres etapas para una producción flexible y consistente. Ver producto →
Hábitos simples que protegen la ventaja FIFO
Incluso la unidad de inyección mejor diseñada puede verse debilitada por prácticas rutinarias. Algunos hábitos mantienen intactos los beneficios.
- Registre el tiempo de residencia real de cada compuesto y revíselo cada vez que se desacelere un ciclo.
- Verifique las temperaturas del cilindro y la recámara con una sonda de contacto, no solo con la pantalla del controlador.
- Purgue la cámara de inyección después de una parada prolongada en lugar de empujar el primer disparo hacia una cavidad buena.
- Observe la zona de alimentación para detectar puentes, ya que la alimentación desigual altera el orden en que el material ingresa al barril.
- Mantenga un registro del peso del disparo en comparación con el punto de ajuste para detectar la deriva antes de que se convierta en chatarra.
Preguntas que escuchamos de los moldeadores
¿Es siempre una unidad FIFO la mejor opción?
No automáticamente. Si sus piezas son pequeñas, sus ciclos son cortos y su compuesto tolera una amplia ventana de calor, un diseño más simple puede resultar perfectamente económico. FIFO gana su lugar cuando el tiempo de residencia es un riesgo real para la calidad.
¿Puede una unidad de inyección FIFO ejecutar silicona líquida?
Sí, y suele ser la solución preferida. La silicona líquida cura rápidamente a temperaturas elevadas, por lo que limitar el tiempo que espera un volumen medido en una cámara cálida le brinda una ventana de procesamiento más amplia y un relleno de cavidad más consistente.
¿Ayuda FIFO cuando la máquina alimenta una línea automatizada?
Lo hace, porque la automatización elimina al operador que solía notar un ciclo lento o un peso de disparo en aumento. El comportamiento material predecible se convierte en la única salvaguardia, lo cual es parte de la razón Integración de equipos de moldeo de caucho en líneas de producción automatizadas. Recompensa las máquinas con tiempos de residencia cortos y repetibles.
FIFO no es una etiqueta de marketing; es una descripción de cómo viaja el material a través de una máquina y es algo que se puede verificar con un cronómetro y una sonda de temperatura. Si su proceso actual combate quemaduras, disparos cortos o pesos que varían unos pocos gramos en cada turno, la unidad de inyección es un lugar razonable para comenzar a buscar. Díganos qué moldea y cómo se ejecutan sus ciclos, y lo ayudaremos a juzgar si una máquina de inyección FIFO es la respuesta correcta para su piso o si es mejor gastar su dinero en otra parte.