
 Buscar
 英语
 中文简体
 西班牙语

-
Máquina de moldeo por inyección de caucho
Sistema avanzado de gestión de calidad, formación de innovación independiente, tecnología como núcleo de competitividad de las empresas fabricantes de maquinaria de caucho y plástico.
Leer más![HUZHOU MOMU INTELLIGENT TECHNOLOGY CO., LTD.]()
-
Máquina de moldeo por inyección LSR
La máquina de inyección de silicona líquida es un equipo avanzado diseñado para el moldeo de precisión de productos de silicona.
Leer más![HUZHOU MOMU INTELLIGENT TECHNOLOGY CO., LTD.]()
-
Máquina de vulcanización al vacío
Los vulcanizadores al vacío desempeñan un papel vital para lograr resistencia, durabilidad y consistencia del material.
Leer más![HUZHOU MOMU INTELLIGENT TECHNOLOGY CO., LTD.]()
Fabricantes de máquinas de moldeo de caucho y proveedores de máquinas para fabricar productos de caucho en China
. Producción, introducción de tecnología avanzada de Europa, Japón, calidad como idea de desarrollo empresarial, mejora continua, continua. Innovación, produce una serie de equipos de moldeo de caucho de alta calidad y alta precisión. La empresa tiene varias oficinas en el país y en India, Irán, Malasia, Vietnam, Brasil, Brasil, Alemania, Hungría, Rusia y otros más de 10 países tienen agencias.-
28000㎡
Área de fabrica
-
10+
Investigador cientifico
-
0
Bases de fabricación
Excelente producto con exquisita artesanía.


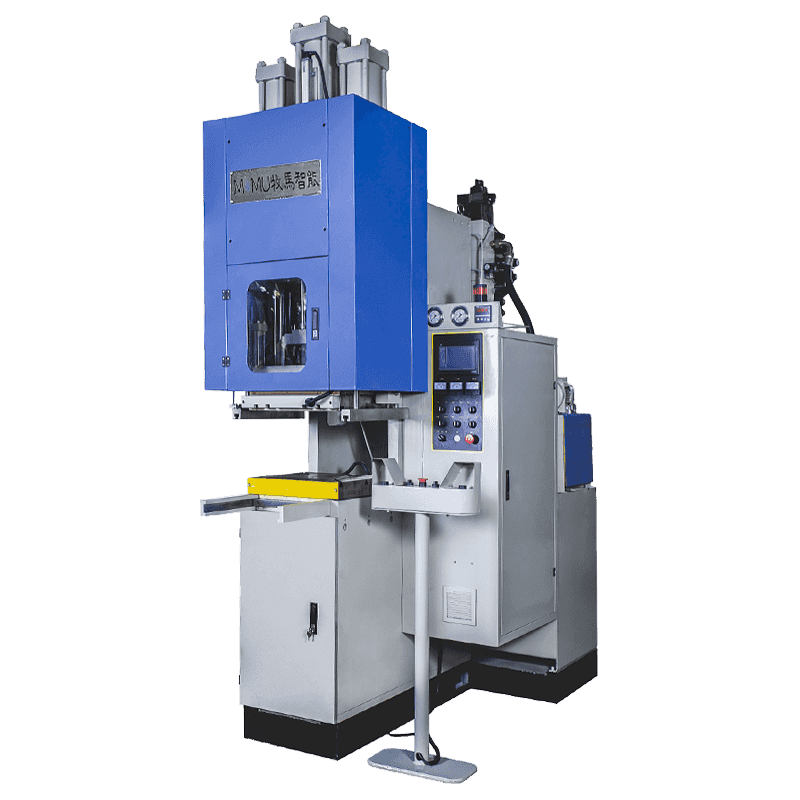
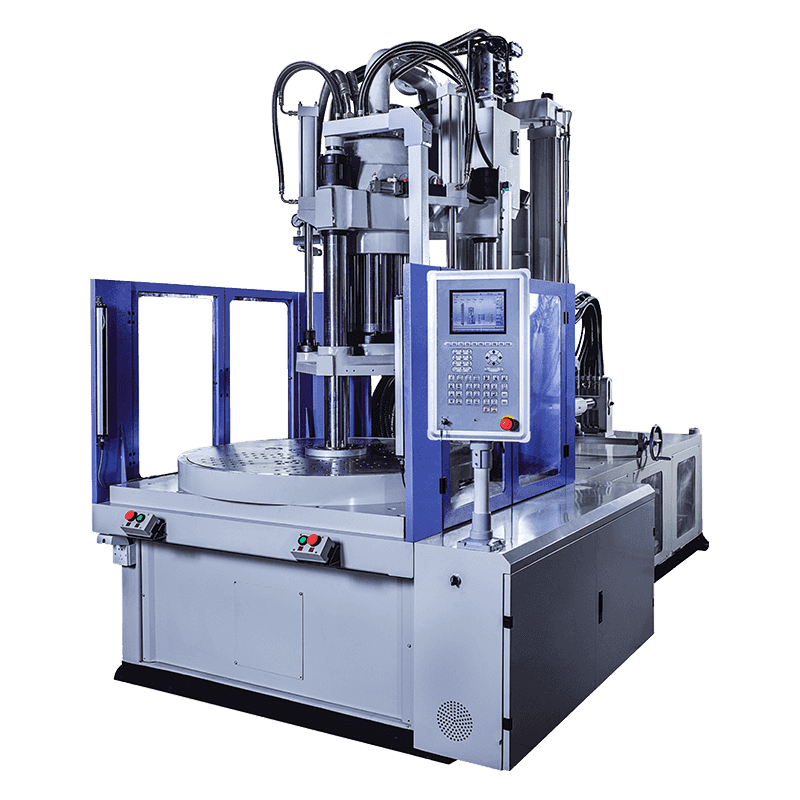
La calidad auténtica y fiable destaca naturalmente y no teme comparación.
-
La máquina de moldeo por inyección de caucho tipo ángulo (silicio) es adecuada para instalar diferentes tipos de moldes y puede producir estructur...Leer más

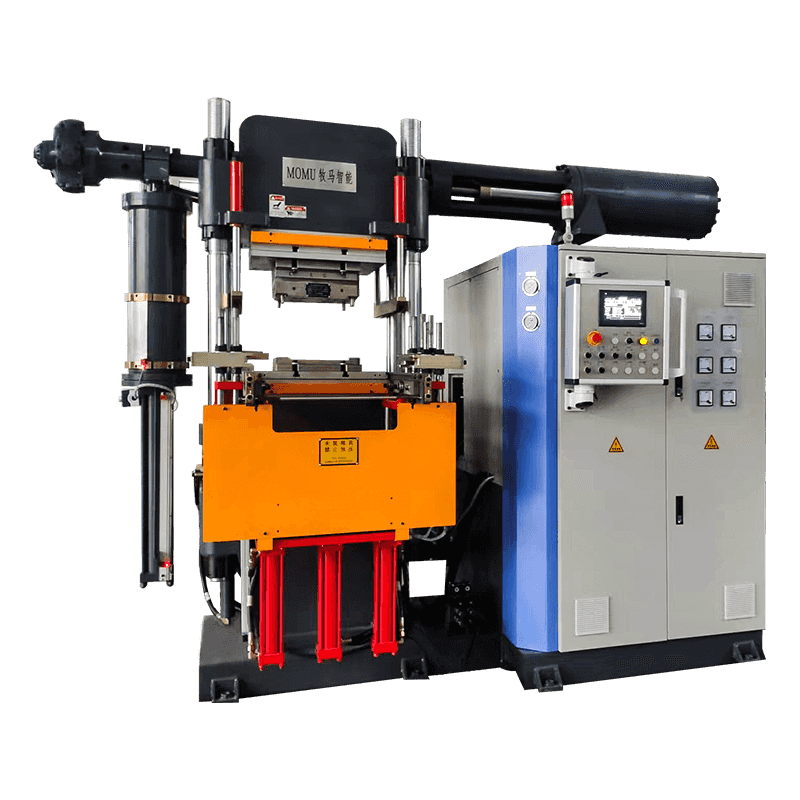
-
La máquina de moldeo por inyección vertical de caucho (silicio) tiene una velocidad de inyección rápida y una presión de inyección alta, que pu...Leer más
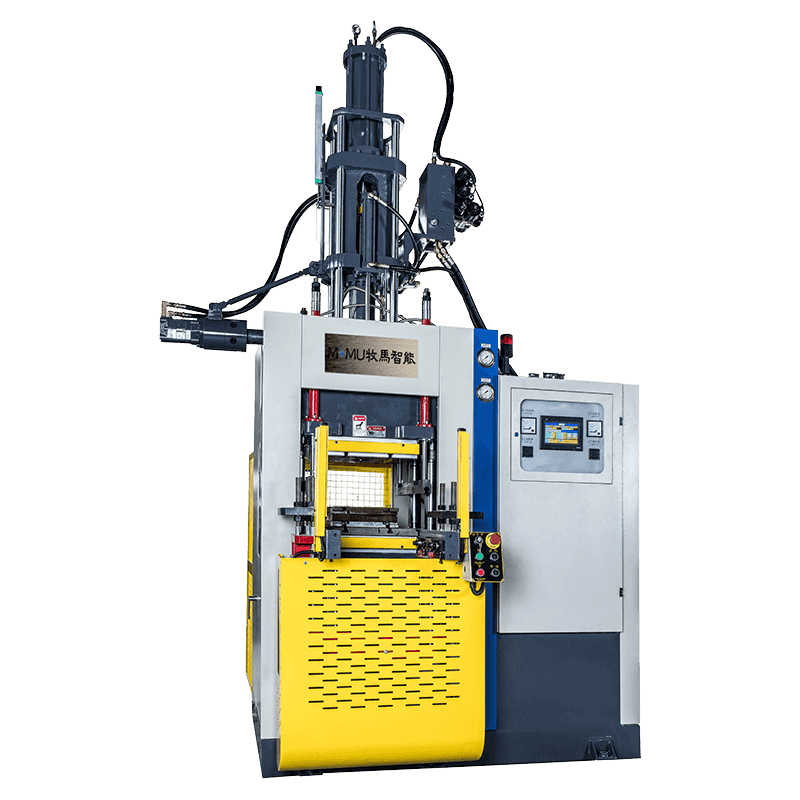
-
La máquina de moldeo por inyección de caucho (silicio) primero en entrar, primero en salir adopta un sistema de inyección de caucho primero plasti...Leer más
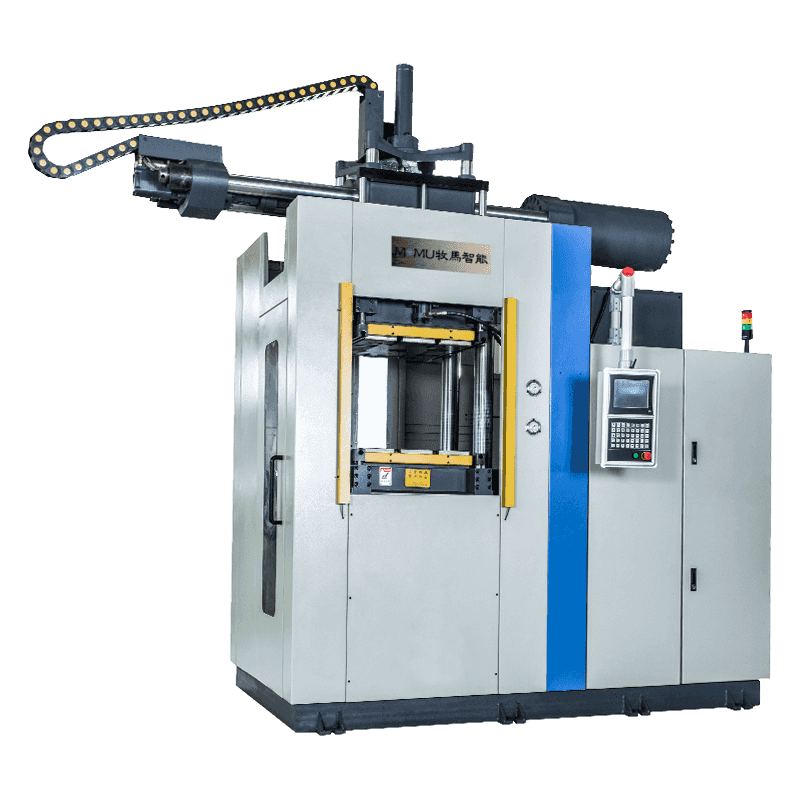
-
Una máquina de moldeo por inyección de caucho horizontal (silicona), también conocida como máquina de moldeo por inyección de caucho horizontal ...Leer más
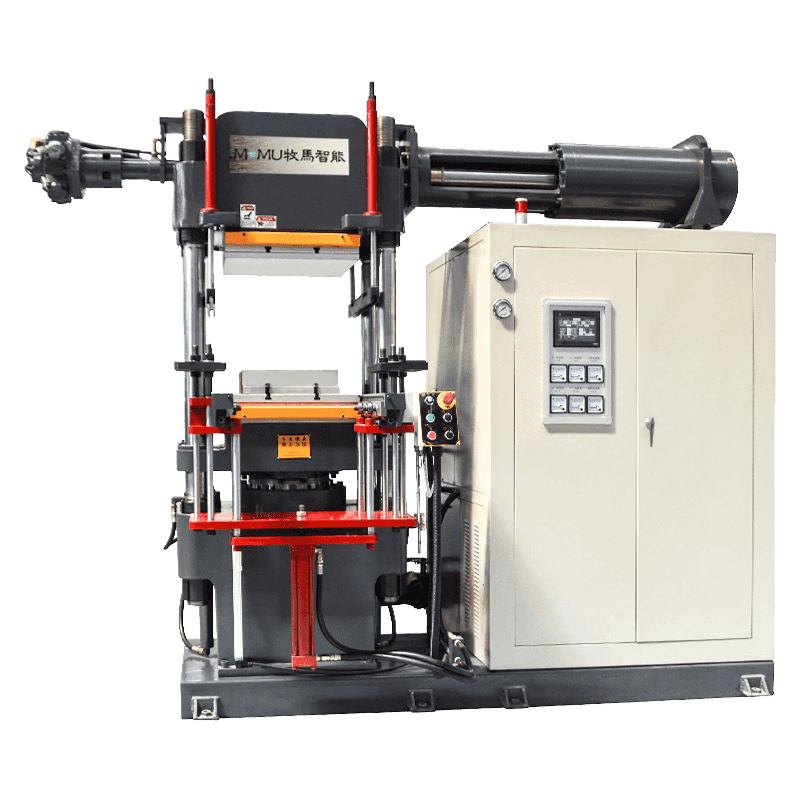
-
La máquina de moldeo por inyección especial para silicona líquida utiliza accesorios líquidos como bombas de aceite, válvulas proporcionales y g...Leer más
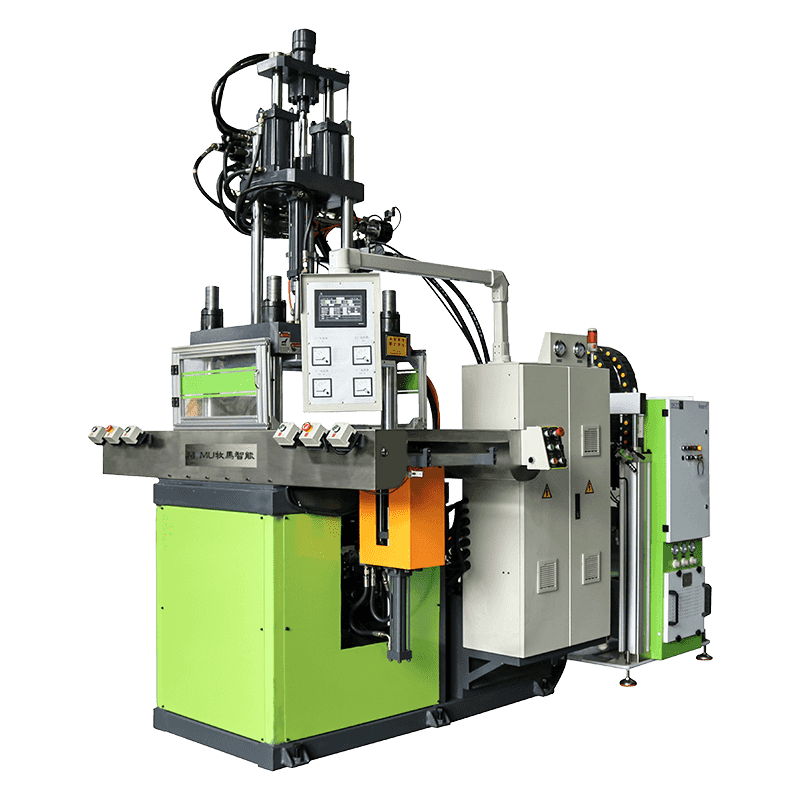
-
Las nuevas máquinas de sujeción de moldes de silicona líquida de la serie TYM utilizan computadoras de control avanzadas para lograr configuracion...Leer más
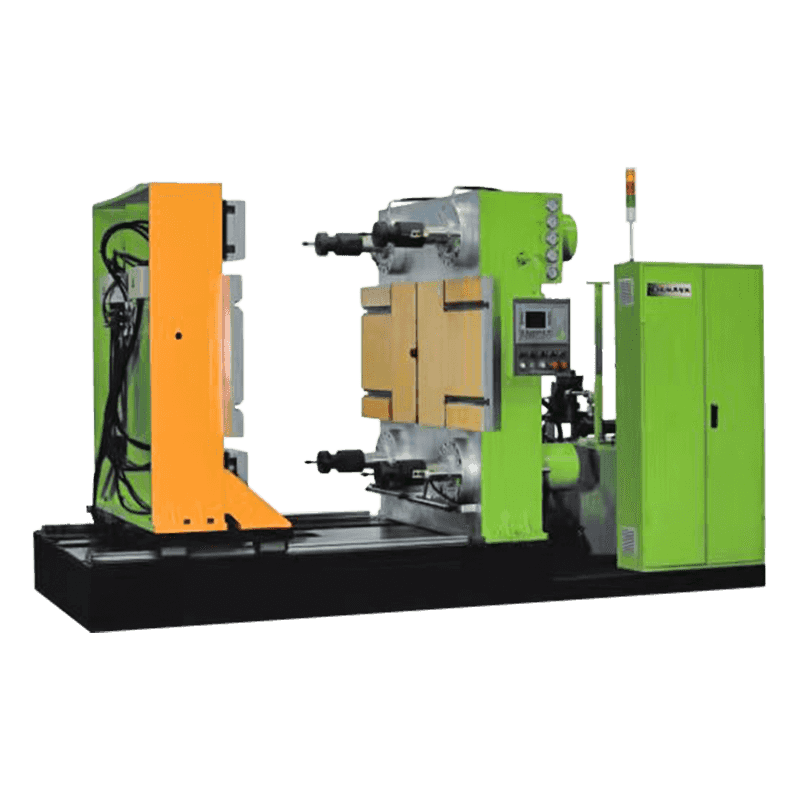
-
El sistema de circuito de aceite de la máquina vulcanizadora de placa plana al vacío (simple) está especialmente diseñado, sin vibraciones y con ...Leer más
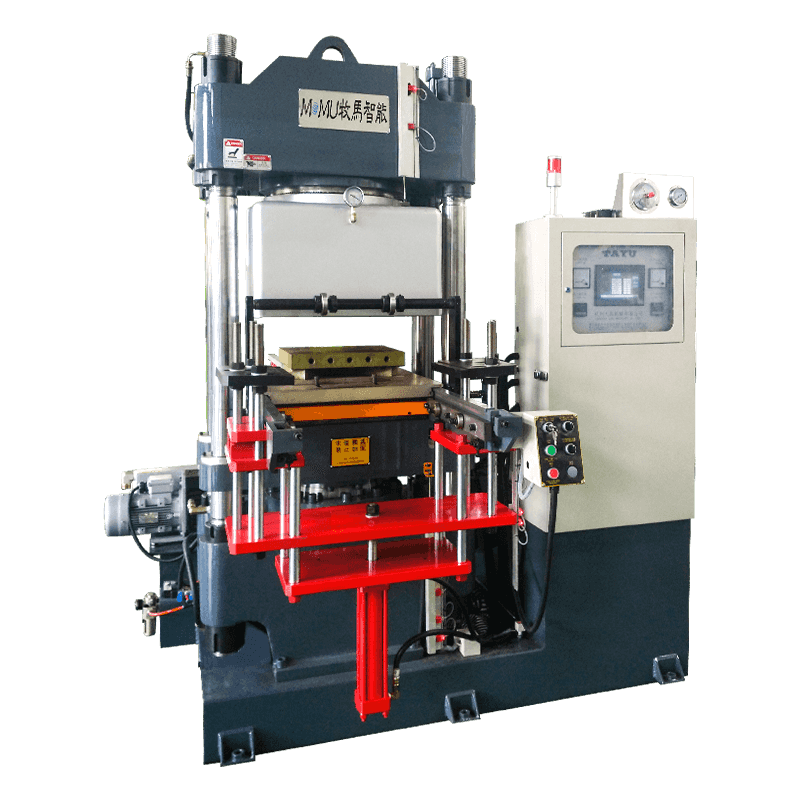
-
La máquina (doble) vulcanizadora de placa plana al vacío adopta doble potencia, dos bombas de aceite, dos motores y dos refrigeradores para la prod...Leer más
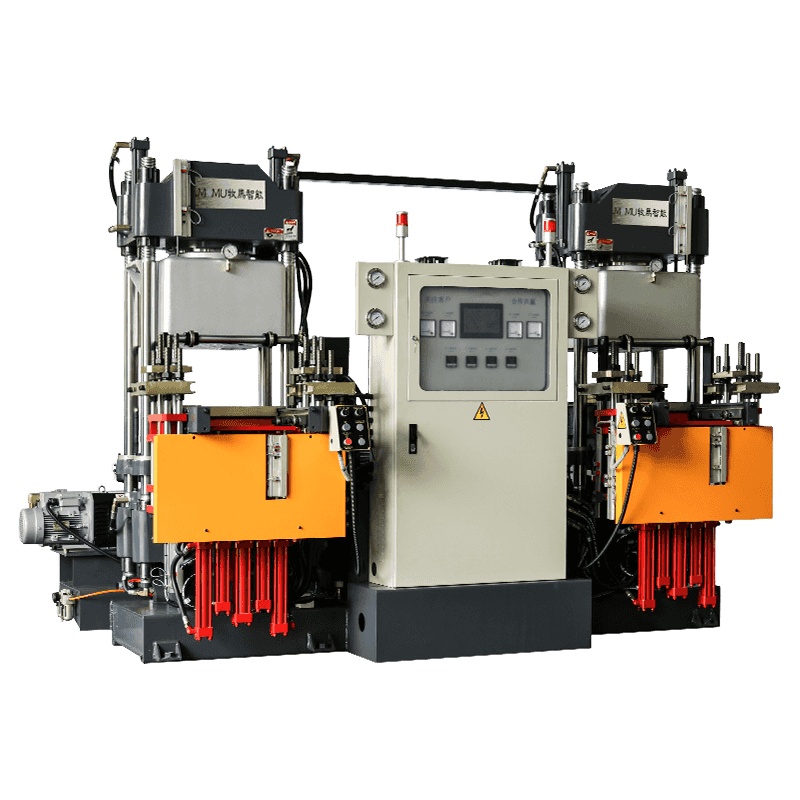
-
La máquina especial para sellos de aceite está especialmente diseñada para producir productos de sellos de aceite esqueléticos más complejos, co...Leer más
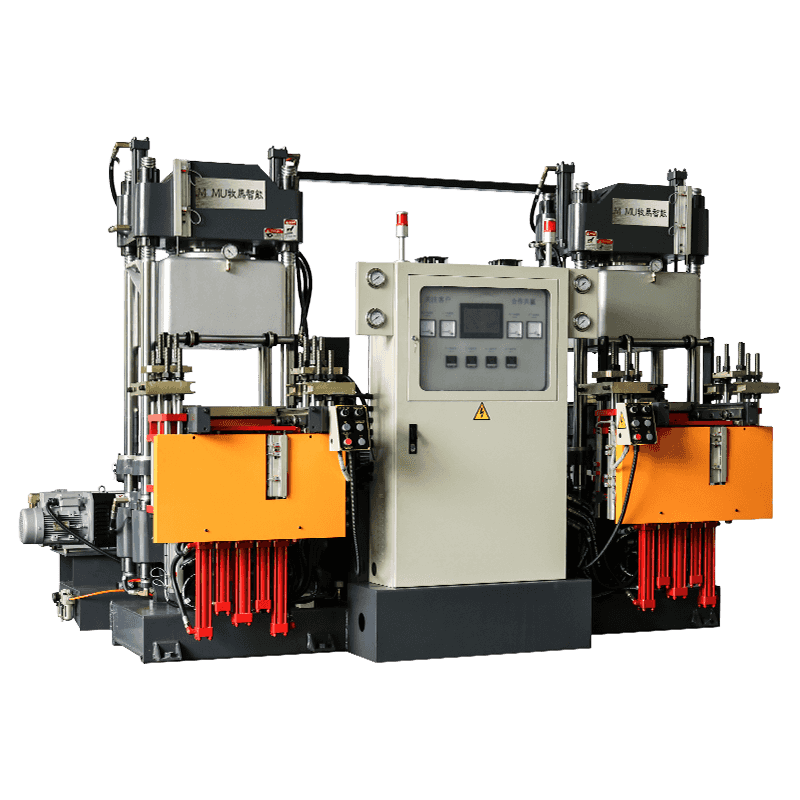
-
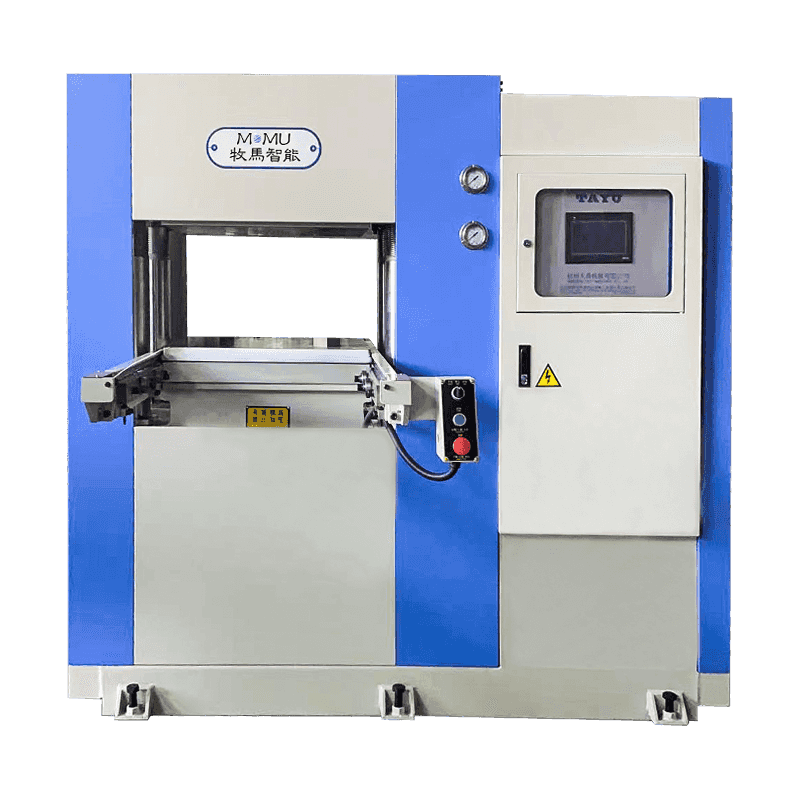
Esta máquina de moldeo por compresión de caucho de una sola máquina es especialmente adecuada para moldes de dos capas y tiene capacidad de produc...Leer más
-
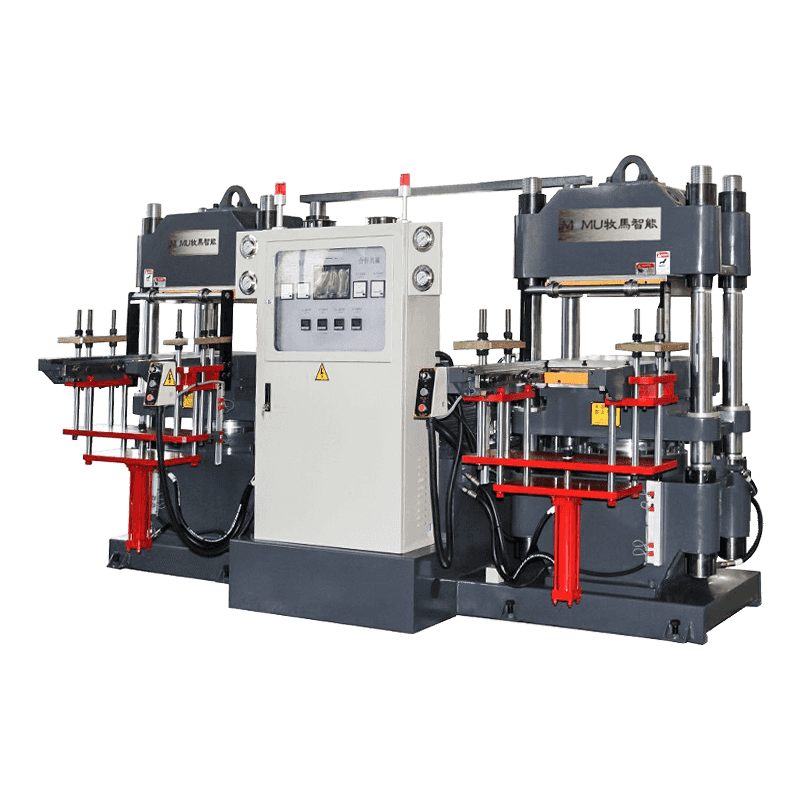
El modelo de máquina de moldeo por compresión de caucho de doble máquina es adecuado para moldes de dos o tres capas y es un modelo multifuncional...Leer más
-
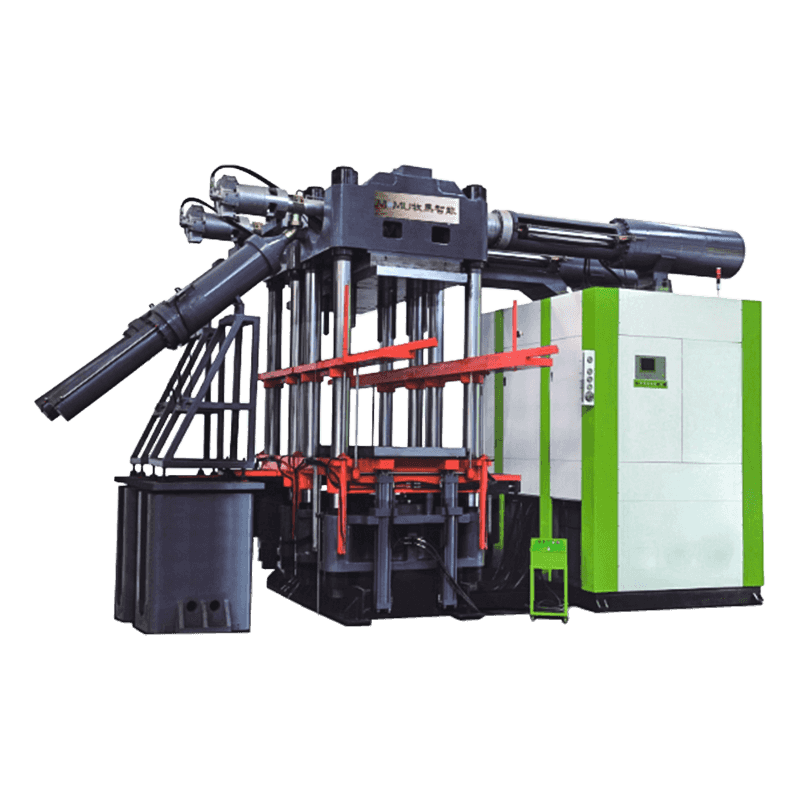
La unidad de inyección de plastificación especial para caucho de silicona está diseñada teniendo especialmente en cuenta las propiedades únicas ...Leer más
Nuestras fortalezas, su competencia
-
 Personalización
Somos fabricantes y podemos
Diseño según los requisitos de los clientes. -
 Costo
Ventas directas de fabricantes, razonables.
precio y alta calidad;
-
 Calidad
Contamos con equipos completos de inspección,
lo que puede garantizar la calidad de los productos. -
 Diversidad
Nos especializamos en la producción de caucho y plástico.
Maquinaria de moldeo, que puede satisfacer las necesidades de
Clientes con diferente volumen de compras. -
 Servicio
Contamos con un equipo profesional de servicio posventa, de alta eficiencia.
resolver todo el problema.
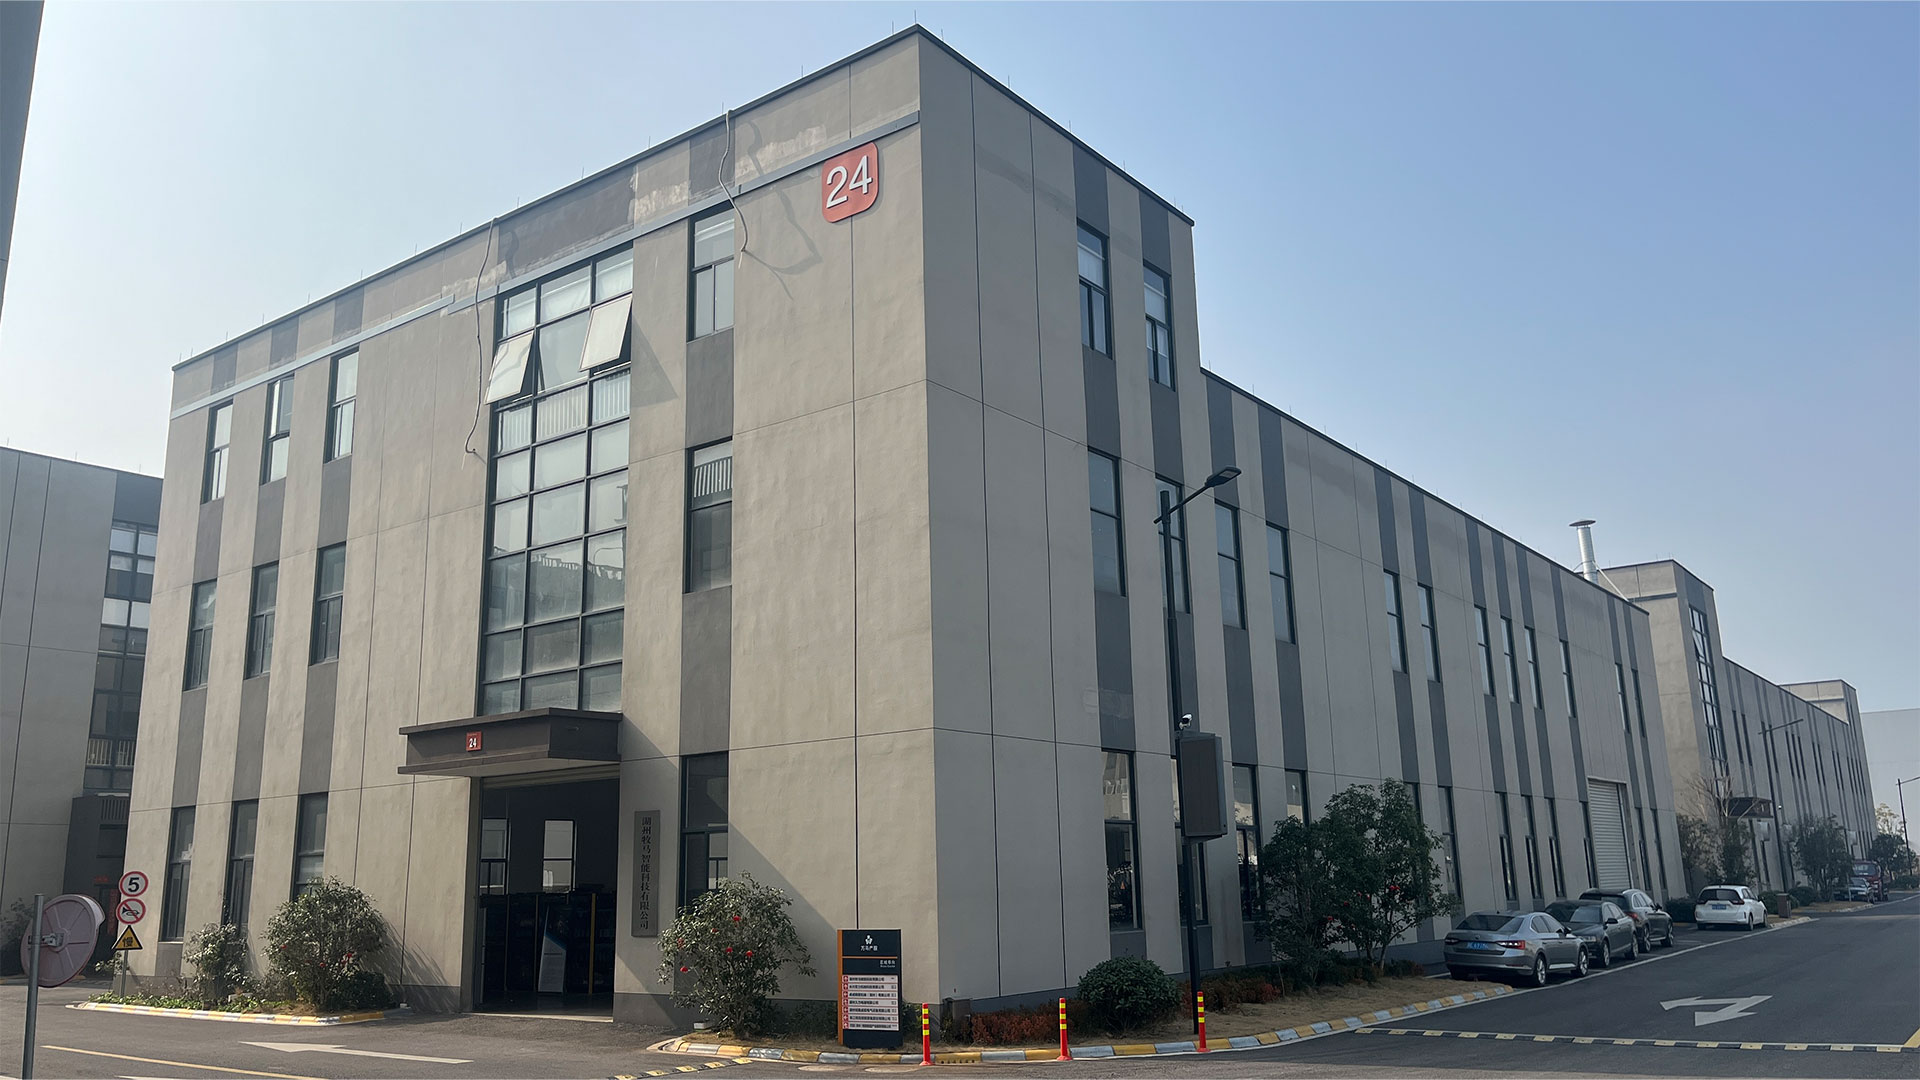
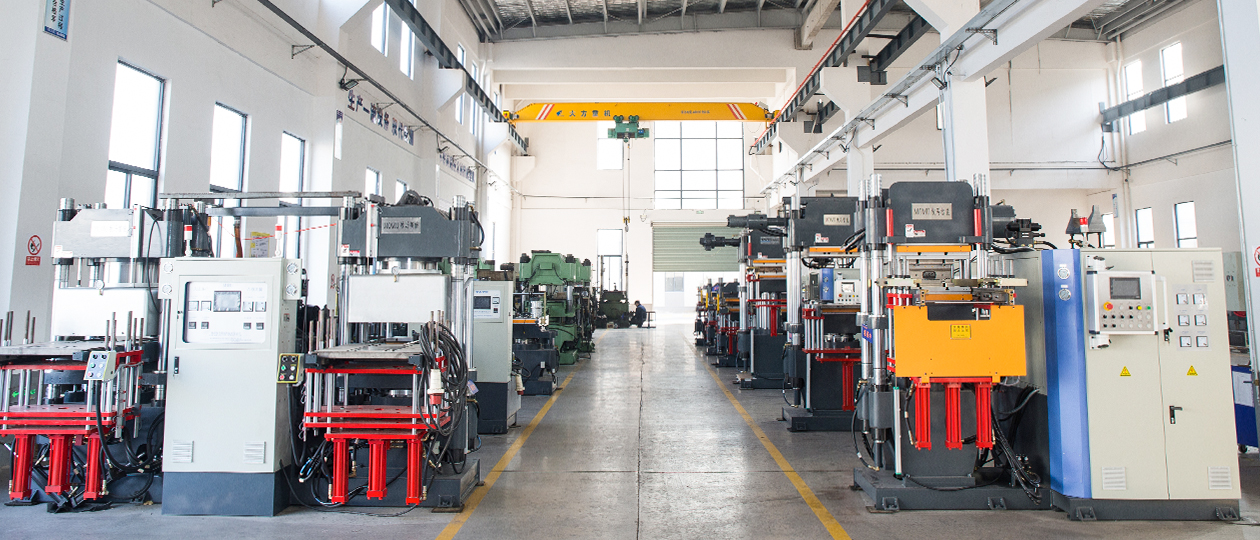
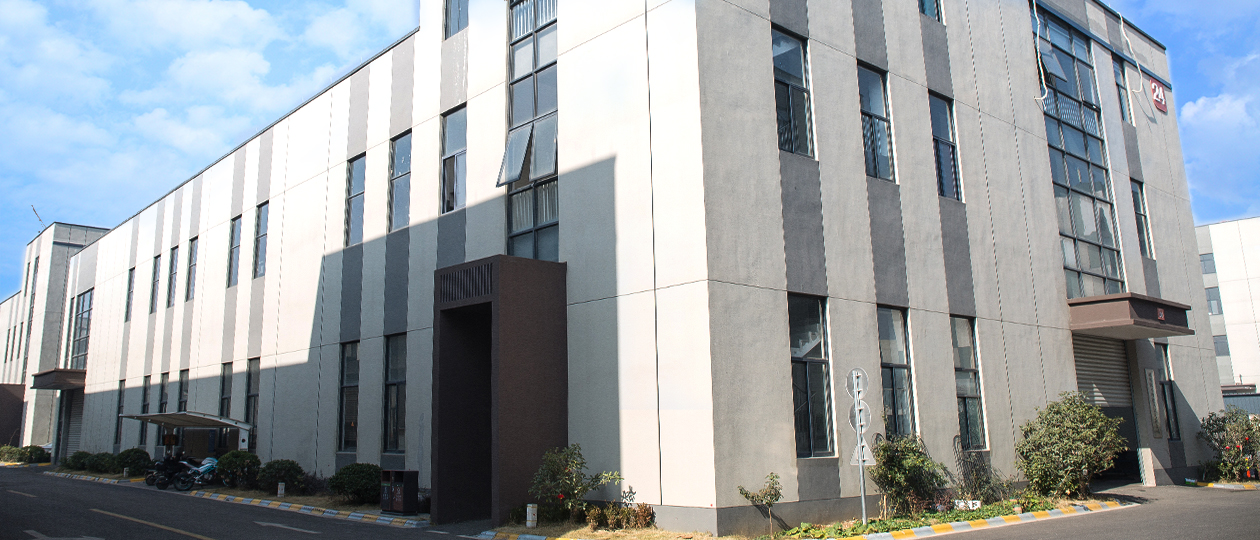
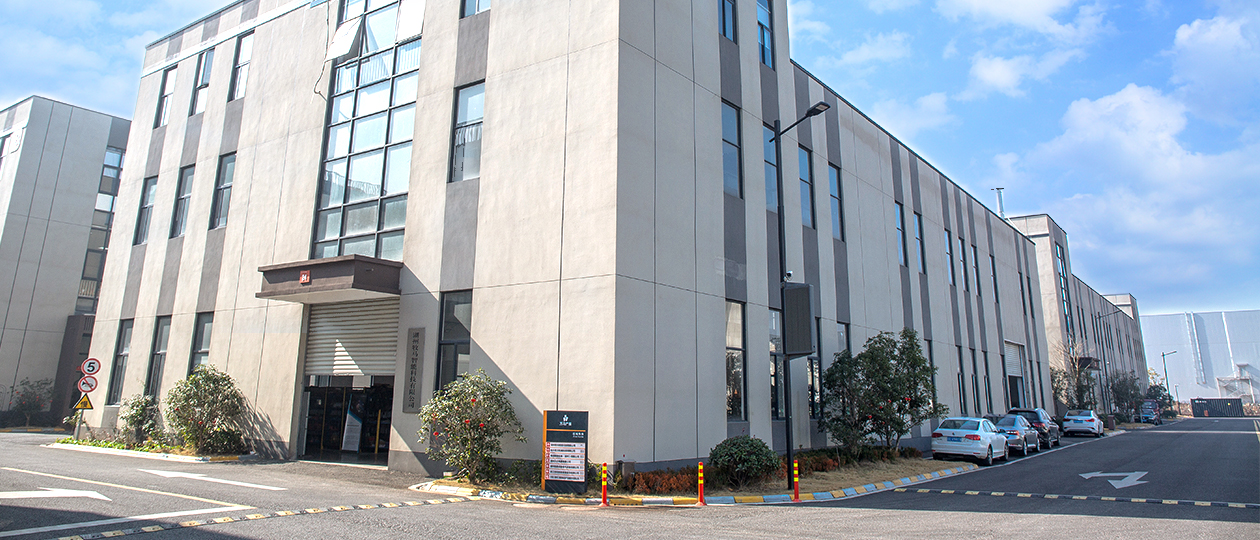
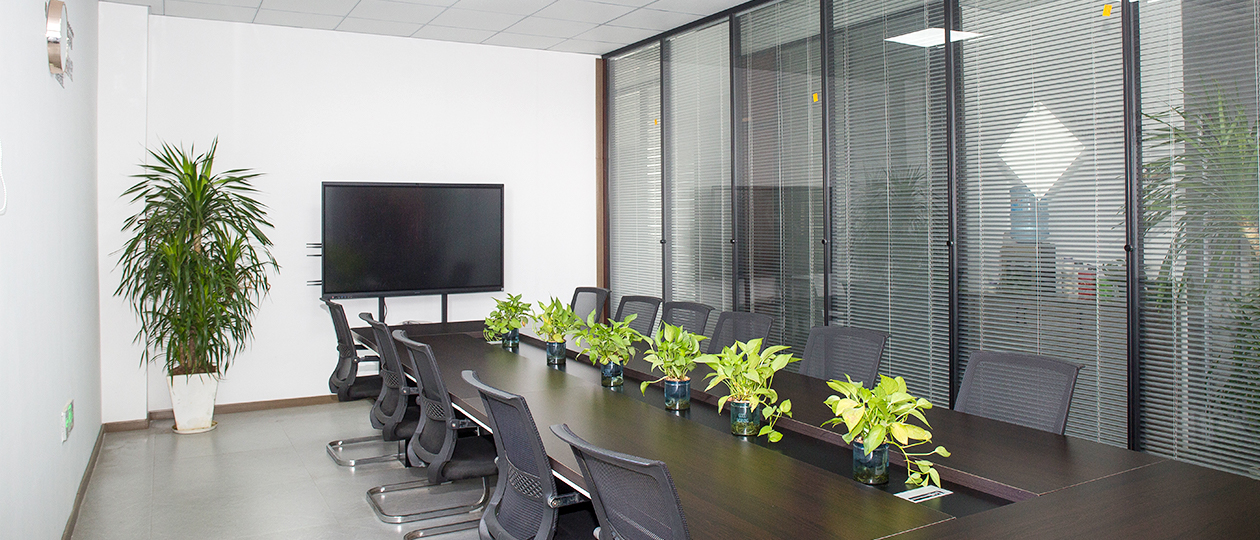
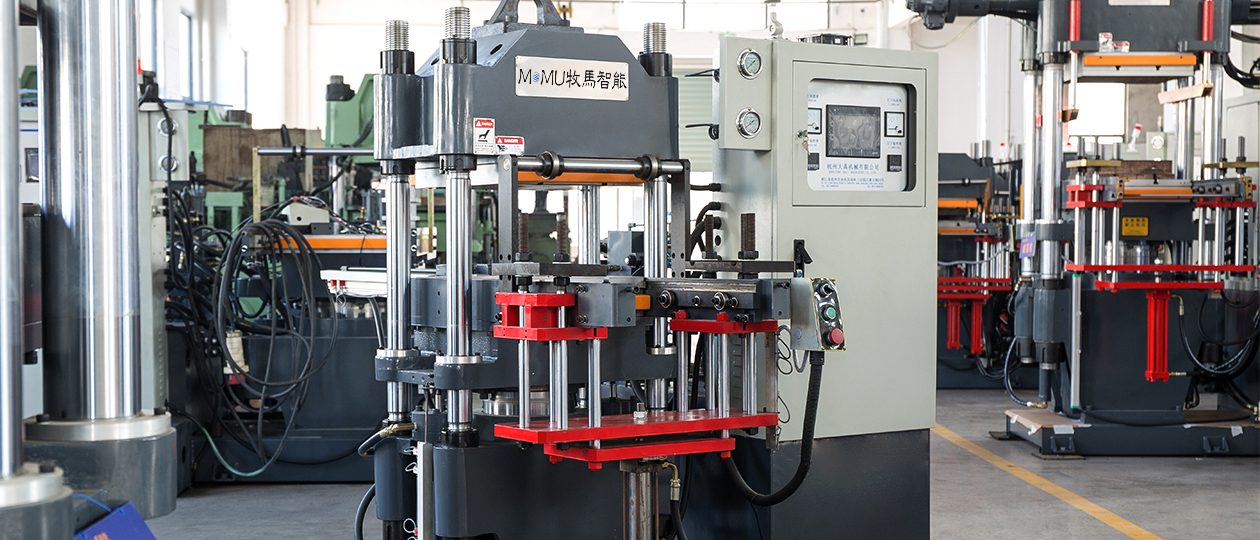
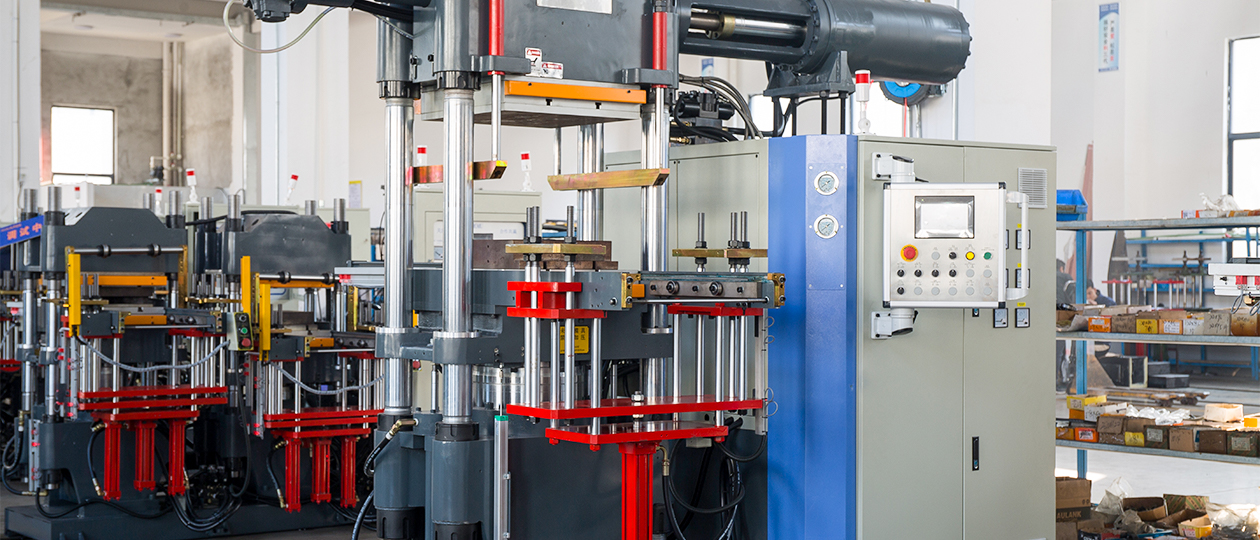
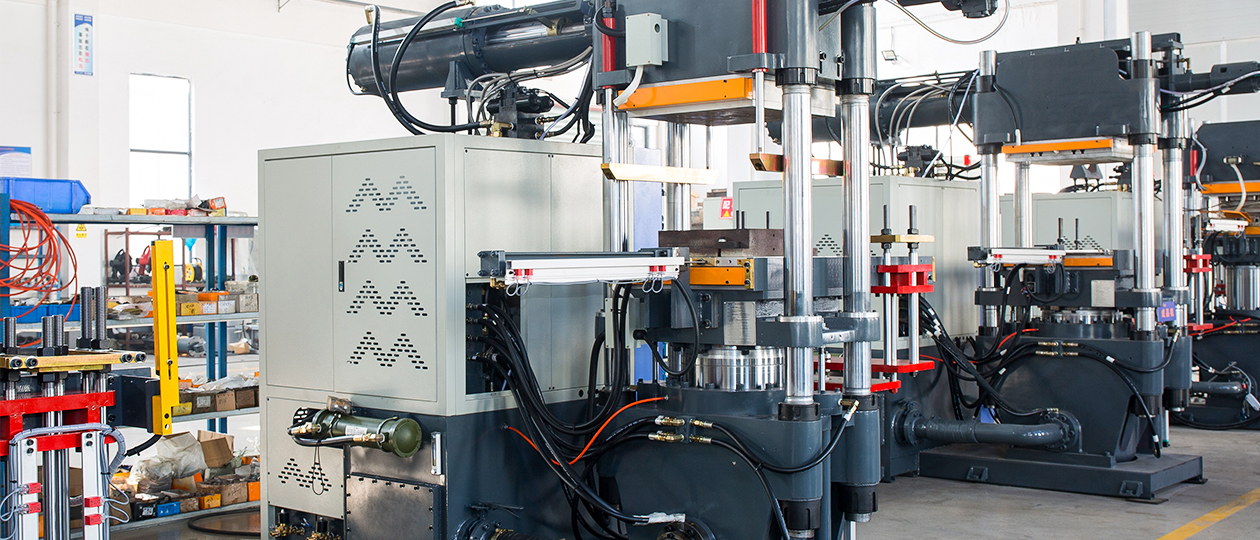
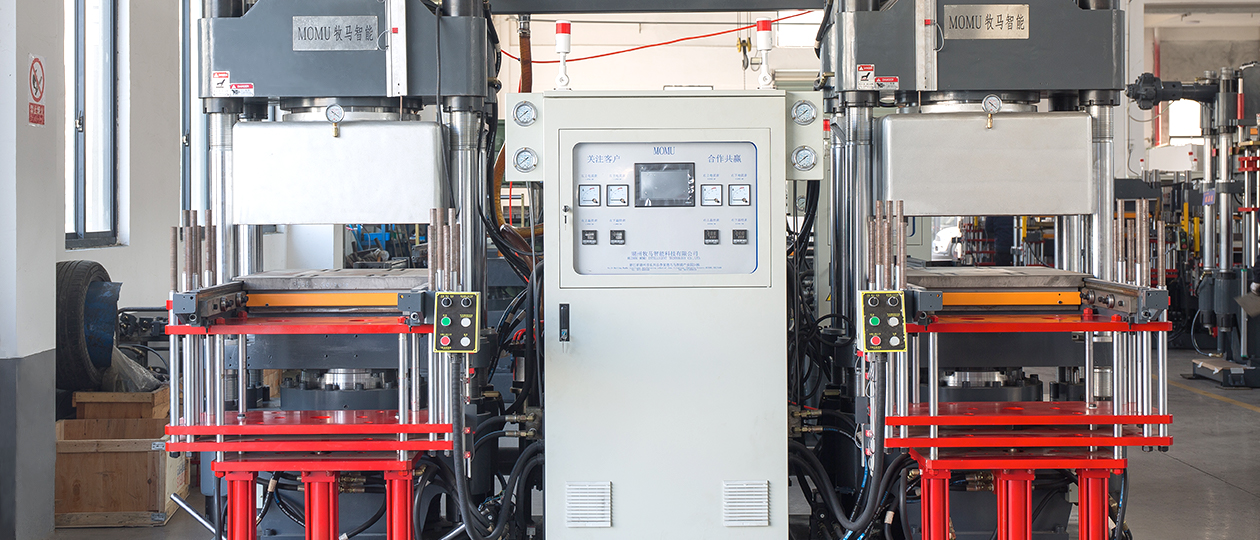
Tour por la fábrica
Disponemos de talleres de producción y almacenes propios, equipados con
Equipo completo de inspección de producción y calidad.
-
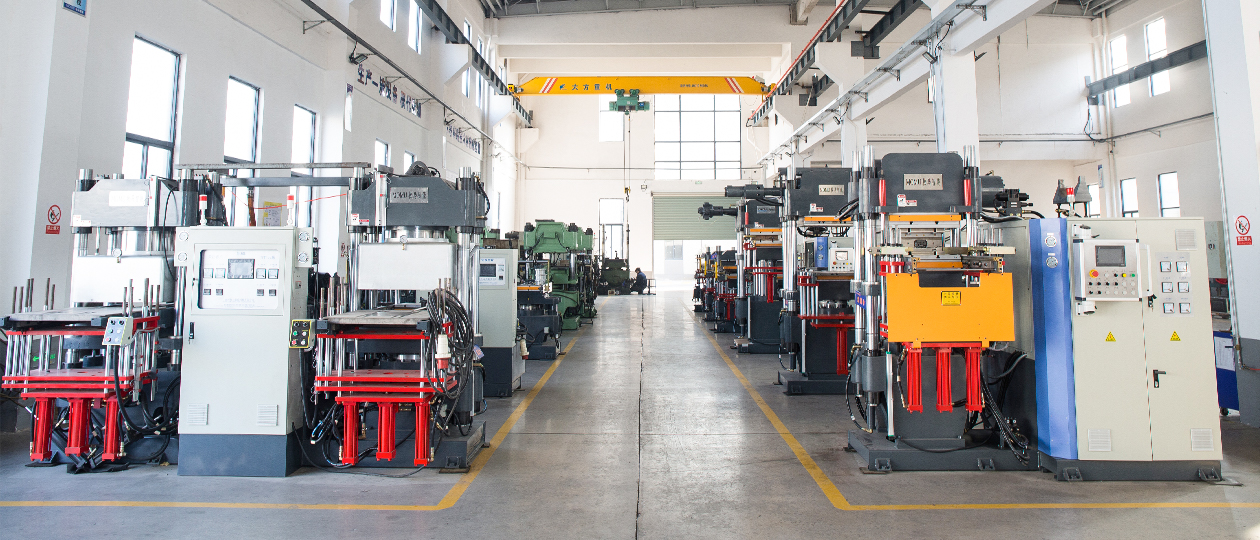
![HUZHOU MOMU INTELLIGENT TECHNOLOGY CO., LTD.]() Taller
-
![HUZHOU MOMU INTELLIGENT TECHNOLOGY CO., LTD.]() Fábrica exterior
-
![HUZHOU MOMU INTELLIGENT TECHNOLOGY CO., LTD.]() Fábrica exterior
-
![HUZHOU MOMU INTELLIGENT TECHNOLOGY CO., LTD.]() Ambiente de oficina
-
![HUZHOU MOMU INTELLIGENT TECHNOLOGY CO., LTD.]() Ambiente de oficina
-
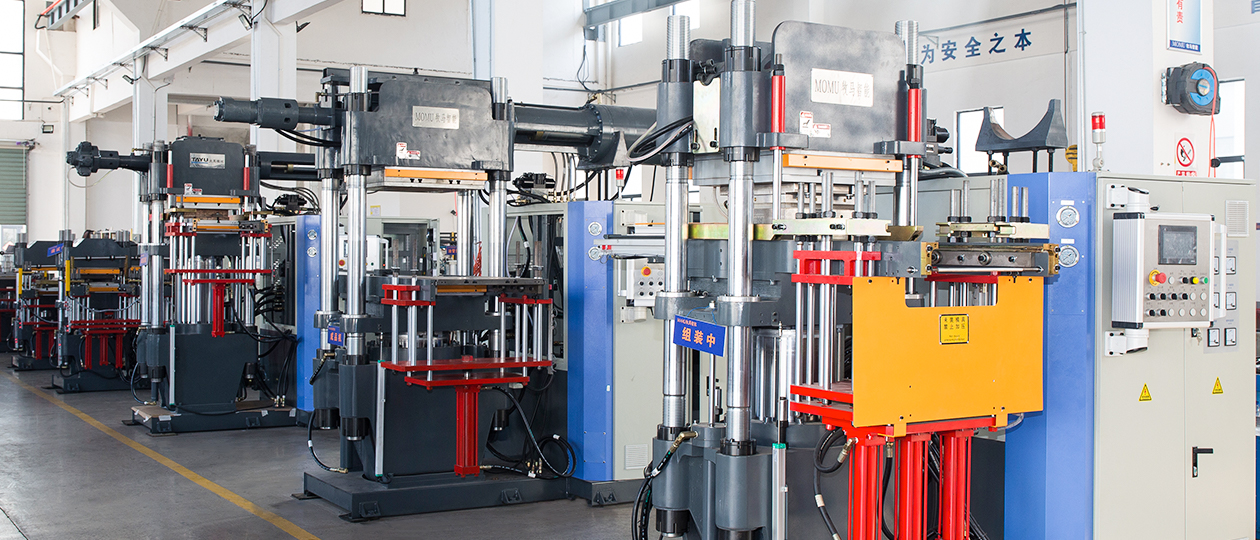
![HUZHOU MOMU INTELLIGENT TECHNOLOGY CO., LTD.]() Talleres de trabajo
-
![HUZHOU MOMU INTELLIGENT TECHNOLOGY CO., LTD.]() Talleres de trabajo
-
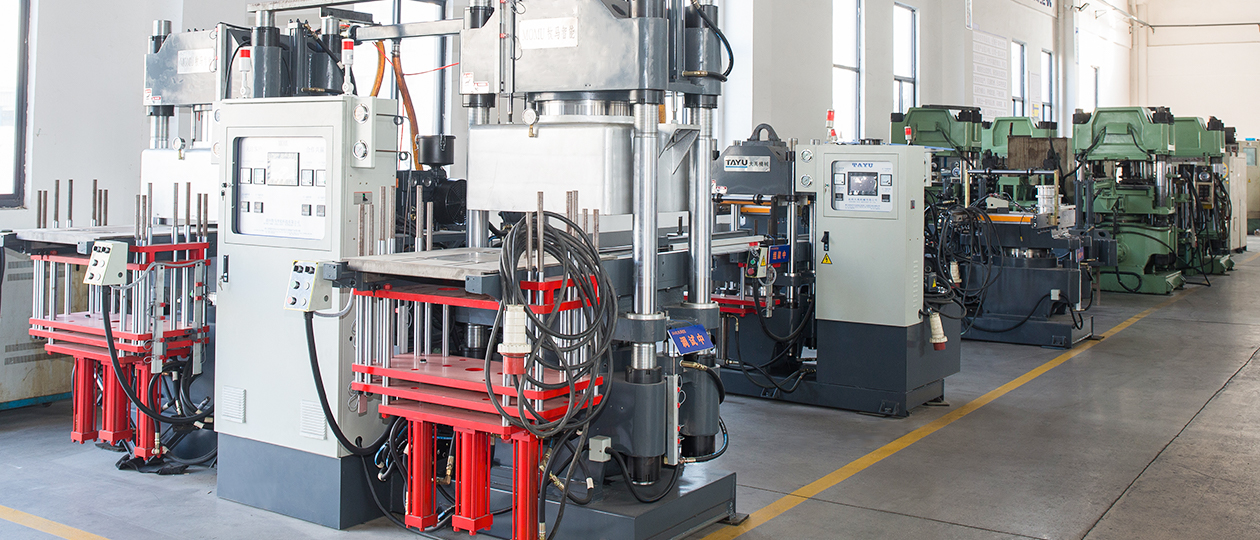
![HUZHOU MOMU INTELLIGENT TECHNOLOGY CO., LTD.]() Talleres de trabajo
-
![HUZHOU MOMU INTELLIGENT TECHNOLOGY CO., LTD.]() Talleres de trabajo
-
![HUZHOU MOMU INTELLIGENT TECHNOLOGY CO., LTD.]() Talleres de trabajo
-
![HUZHOU MOMU INTELLIGENT TECHNOLOGY CO., LTD.]() Talleres de trabajo
-
![HUZHOU MOMU INTELLIGENT TECHNOLOGY CO., LTD.]() Accesorios
Últimas actualizaciones
Proporcionarle las últimas noticias empresariales y de la industria.
-
 Oct 09,2026
Pregunte a un moldeador de caucho qué hace que una máquina de moldeo por inyección valga la pena y la respuesta rara vez será la pintura o la placa de identificación. Se trata de si el disparo número mil se parece exactamente al disparo número diez. Es por eso que cada vez más compradores buscan proveedores de máquinas de moldeo por inyección de caucho FIFO: esas cuatro letras describen una idea precisa sobre cómo debe viajar el compuesto a través de un barril, y esa idea se muestra directamente en las tasas de desechos, la consistencia del curado y el tiempo de cambio. Momu fabrica equipos de moldeado de caucho y silicona desde 2016, y durante ese tiempo hemos visto cómo la frase pasaba de los departamentos de ingeniería a las oficinas de compras. Esta guía explica qué significa realmente FIFO, por qué es importante para el caucho y la silicona líquida, y cómo comparar proveedores sin ahogarse en hojas de especificaciones. Qué significa FIFO en una máquina de moldeo por inyección de caucho En una máquina de tornillo alternativo convencional, el tornillo realiza dos tareas a la vez: plastifica el compuesto y luego lo empuja dentro del molde. El material que finalmente sale del barril puede haber entrado en él hace veinte minutos, mientras que el material que se encuentra justo detrás de él entró hace sólo un minuto. Cuando cada disparo se realiza desde una capa diferente del cañón, el tiempo de residencia varía, al igual que el estado del compuesto en el momento de la inyección. Una unidad de inyección FIFO separa esos dos trabajos. Un tornillo plastificante funde y homogeneiza el compuesto y lo introduce en una cámara de inyección separada, donde un émbolo lo empuja hacia el interior del molde. Debido a que la cámara se llena por un extremo y se vacía por el mismo extremo, cada toma utiliza primero el material más antiguo, exactamente como una cola. Nada queda en la parte posterior del barril cociéndose demasiado lentamente y no se inyecta nada fresco antes de que esté realmente listo. El resultado práctico es una variación mucho más estrecha en la temperatura del compuesto, la viscosidad y el estado de curado de una inyección a otra, que es precisamente lo que exigen las piezas de caucho de tolerancia estricta. Por qué la geometría FIFO es importante para los compuestos de caucho y silicona Los compuestos de caucho son sensibles al calor. Los aceleradores y agentes de curado comienzan a reaccionar una vez que el material alcanza una determinada temperatura y ese reloj no se puede restablecer. En un barril con un tiempo de residencia desigual, parte del lote se quema mientras que otra parte todavía está fría; el síntoma aparece más tarde como marcas de flujo, líneas de tejido débiles, exceso de rebaba o un curado que varía según el molde. El efecto es mayor con caucho de silicona líquida y compuestos de alta dureza. El LSR cura rápidamente y no se puede reelaborar, por lo que una máquina que retiene el material durante demasiado tiempo en el barril lo desperdicia. Las unidades FIFO también acortan los cambios de material y color, porque queda menos compuesto para purgar. Este no es un pequeño ahorro en una máquina que puede cambiar de material varias veces por semana. Nada de esto hace que FIFO sea la respuesta correcta para cada pieza, pero generalmente lo es para compuestos de paredes delgadas, de alta precisión o sensibles al calor. Cómo juzgar a un proveedor de máquinas de moldeo por inyección de caucho FIFO Las hojas de especificaciones son parecidas, por lo que es útil comparar proveedores en los puntos que realmente deciden si la máquina genera ingresos para usted: Volumen de inyección y rango de peso del disparo, medidos en comparación con la parte más pesada y la más liviana, no con la promedio. Fuerza de sujeción y tamaño de la placa, incluido si su molde tiene espacio para placas de vacío o sistemas eyectores. Metalurgia de tornillos y barriles, y cuántas zonas de temperatura controlan el tornillo de plastificación y la cámara de inyección por separado. La plataforma de control: almacenamiento de recetas, seguimiento del tiempo de curado, registro de tendencias y una interfaz abierta para datos de la planta. Preparación para la automatización, desde interfaces de robot hasta señales de transportador y desmolde. Si el proveedor ejecutará su propio compuesto y devolverá muestras, curvas de ciclo y una cifra real de repetibilidad del peso del disparo. Stock de repuestos, tiempo de respuesta y documentación técnica en tu idioma. Un proveedor que responde a estas preguntas con datos en lugar de adjetivos suele ser aquel cuya máquina seguirá funcionando sin problemas dentro de diez años. Máquina de moldeo por inyección de caucho (silicona) primero en entrar, primero en salir Unidad de artículo horizontal de un solo cilindro TGD-100 TGD-155 TGD-210 TGD-260 TGD-330 TGD-395 TGD-440 TGD-550 Fuerza de sujeción TON 100 155 210 260 330 395 440 550 Capacidad de inyección... Ver producto → Configuraciones de la máquina: tipo vertical, horizontal y en ángulo FIFO describe el principio de inyección; el marco describe cómo encaja la máquina en su planta. Las máquinas verticales sujetan hacia abajo y dejan abierta la platina inferior, lo que se adapta a piezas cargadas con insertos, trabajos con estaciones múltiples y fábricas con espacio limitado. Las máquinas horizontales ofrecen platos más grandes y son más fáciles de vincular a robots y desmolde automático. Las máquinas de tipo angular le brindan una placa vertical accesible sin penalización de altura, mientras que las máquinas de marco en C están diseñadas para productos como esquinas de tiras de sellado, donde la geometría del molde es inusual. También vale la pena recordar que la inyección no siempre es la respuesta. Los productos de caucho de sección gruesa, los sellos de aceite y muchas piezas de caucho en general todavía se producen de manera eficiente en prensas de compresión o máquinas de vulcanización al vacío, y un proveedor que lo dice es más útil que uno que vende una unidad de inyección para cada trabajo. Máquina de moldeo por inyección vertical de caucho (silicona) Artículo Unidad TRV-100 TRV-155 TRV-210 TRV-260 TRV-330 TRV-395 TRV-440 TRV-550 Fuerza de sujeción Ton 100 155 210 260 330 395 440 550 Capacidad de inyección cc 300 600 1500 2000 25... Ver producto → Cómo combinar la máquina con la pieza que produce El mejor punto de partida para cualquier comparación de máquinas es la pieza misma. Un sello de aceite de precisión, una carcasa hueca de silicona de paredes delgadas, una esquina de la tira de sellado en forma de C y un aislador de potencia comparten muy poco en cuanto a diseño del molde, manejo de insertos o perfil de curado. Los aisladores y las carcasas huecas, por ejemplo, necesitan una presión de inyección controlada, una ventilación cuidadosa y una sujeción estable, porque la sección de la pared es delgada y los requisitos eléctricos no dejan espacio para huecos o líneas de flujo. Incorpore a la conversación dibujos, datos compuestos y el tiempo de ciclo objetivo. Un proveedor que pregunta sobre el espesor de la pared y el manejo de las plaquitas antes de hablar sobre el precio está haciendo las preguntas correctas. Máquina de moldeo por inyección especial para aisladores de silicona Artículo Unidad TRS-330 TRS-550 TRS-1100 TRS-1300 Fuerza de sujeción Ton 330 550 1100 1300 Capacidad de inyección cc 5000/8000 10000/13000 25000 23000*2 Tamaño de la placa calentada mm 650*120... Ver producto → Servicio, repuestos y el costo real del tiempo de inactividad Una máquina de moldeo es un activo a largo plazo y la relación con el proveedor dura mucho más que la compra. Un socio que se encuentra a cuatro zonas horarias de distancia y que no puede enviar una válvula hidráulica o un controlador de temperatura se vuelve caro rápidamente, por muy buena que sea la máquina. Pregunte sobre agentes locales, existencias de repuestos, diagnósticos remotos y capacitación de operadores antes de comparar precios. También vale la pena preguntarse cómo se comportará la máquina una vez que su planta avance hacia la automatización. Los moldeadores planean unir prensas en líneas de producción automatizadas Debería plantear ese tema durante la revisión técnica, no después de la instalación, porque las señales de interfaz y la lógica de seguridad son mucho más fáciles de especificar de antemano. Preguntas que debe hacer antes de realizar un pedido ¿Qué volumen de inyección y fuerza de cierre recomienda usted, por mi parte, y qué cálculo respalda esa elección? ¿Pueden ejecutar mi propio compuesto y enviar muestras junto con los datos del ciclo y el peso del disparo? ¿Cómo se controla la temperatura de la cámara de inyección FIFO y cuántas zonas tiene el cañón? ¿Cuánto tiempo lleva un cambio de material y cuánto compuesto de purga se pierde? ¿De dónde proceden los componentes hidráulicos, eléctricos y de sellado? ¿Qué se incluye exactamente en la entrega, instalación, puesta en marcha y formación? ¿Qué cubre la garantía y qué tan rápido pueden llegar los repuestos a mi país? Por qué los compradores trabajan con Momu Momu diseña y fabrica máquinas de inyección de caucho, máquinas de inyección de silicona, máquinas de vulcanización al vacío, prensas de vulcanización plana y equipos especiales para BMC, silicona líquida, tiras selladoras, retenes de aceite y aisladores de potencia. Nuestros ingenieros trabajan con tecnología europea y con institutos de investigación, y construimos cada máquina con componentes hidráulicos, eléctricos y de sellado importados porque esas piezas deciden la estabilidad y la vida útil. Más de mil clientes después, todavía creemos que la respuesta honesta a una pregunta técnica vale más que una firma rápida, y nuestros agentes en Asia, Europa y Sudamérica están ahí para mantener las máquinas en funcionamiento. Eligiendo entre Máquina de moldeo por inyección de caucho FIFO proveedores se reduce a tres preguntas: ¿puede la máquina manejar mi compuesto, mantendrá mi tolerancia y puede el proveedor respaldarlo durante la próxima década? Envíenos un dibujo de la pieza, una hoja de datos del compuesto y el tiempo de ciclo objetivo, y le diremos claramente si una máquina de inyección FIFO es la respuesta correcta para su producto y qué configuración recomendaríamos. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;text-align: center;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Leer más
-
Sep 21,2026
BMC (Bulk Moulding Compound) es un material termoestable reforzado con fibra de vidrio conocido por su excelente aislamiento eléctrico, resistencia al calor y estabilidad dimensional. Sin embargo, moldearlo no es como procesar termoplásticos comunes. BMC es abrasivo, espeso y cura permanentemente bajo calor y presión. Es por eso que una máquina de moldeo especial BMC debe diseñarse específicamente para estas condiciones exigentes. En MOMU Machinery, hemos pasado años perfeccionando este equipo para ayudar a los fabricantes a convertir BMC en componentes de alta calidad con ciclos repetibles y rentables. Lo que hace que BMC sea diferente como material de moldeo BMC es un compuesto similar a una masa elaborado a partir de resina de poliéster insaturado, fibras de vidrio picadas, cargas minerales y aditivos. Debido a que es termoestable, no se puede refundir. Una vez que comienza la reacción de curado, el material fragua permanentemente, lo que hace que el control del proceso sea una máxima prioridad. Si el compuesto cura demasiado pronto dentro del cañón, puede dañar la máquina. Si el molde no está lo suficientemente caliente, la pieza puede salir débil o poco llena. Las fibras de vidrio abrasivas también desgastan cualquier superficie que tocan, por lo que los tornillos, cilindros, anillos de retención y moldes necesitan materiales endurecidos y un diseño cuidadoso. Hay dos formas principales de moldear BMC y cada una tiene distintas ventajas: Comparación de los procesos de moldeo por inyección BMC y moldeo por compresión BMC Proceso Alimentación de materiales Eficiencia del ciclo Piezas típicas Ventaja clave Moldeo por inyección BMC Inyección de tornillo automatizada Ciclos más rápidos Piezas complejas y de tamaño medio. Alta productividad y consistencia Moldeo por compresión BMC Carga prepesada en molde Ciclos más lentos pero robustos Partes grandes o profundas Menor costo de herramientas, alta resistencia Ambos procesos requieren una máquina con alta fuerza de sujeción, control estable de la temperatura del molde y superficies de contacto duraderas. Es por eso que nuestra gama de productos BMC incluye tanto una máquina de moldeo por inyección especial como una prensa de inyección especial, para que pueda adaptar el proceso a la pieza que necesita producir. Máquina de moldeo por inyección especial BMC La máquina de moldeo por inyección especial BMC es la elección correcta cuando necesita alta eficiencia y operación automatizada. Su unidad de inyección está diseñada para manejar un compuesto abrasivo altamente viscoso. Una combinación de tornillo y cañón especialmente desarrollada resiste el desgaste, mientras que el control preciso del disparo garantiza que cada cavidad se llene de manera consistente, disparo tras disparo. El control de la temperatura merece una atención especial en el moldeo por inyección. El cilindro debe plastificar el BMC sin provocar un curado prematuro, mientras que el molde debe permanecer lo suficientemente caliente para curar la pieza rápidamente. Nuestra máquina controla estas zonas de forma independiente, lo que brinda a los operadores una ventana de proceso estable que se puede ajustar cuando cambian los lotes de material. Máquina de moldeo por inyección especial BMC with Independent Temperature Zones Esta máquina ofrece sujeción rígida y tonelaje configurable para moldeo de baja deflexión. Sus temperaturas de cilindro y molde controladas independientemente ayudan a prevenir el curado prematuro, lo que lo hace adecuado para piezas BMC, desde pequeños componentes eléctricos hasta piezas estructurales más grandes. Ver producto → La unidad de sujeción rígida mantiene baja la deflexión del molde, preservando las dimensiones de la pieza incluso a altas presiones de inyección. Con tonelaje y volumen de inyección configurables, esta máquina se adapta tanto a componentes eléctricos pequeños como a piezas estructurales más grandes. Prensa de inyección especial BMC Cuando sus piezas son grandes, gruesas o profundamente embutidas, el moldeo por compresión con una prensa de inyección especial BMC suele ser la ruta más económica. El operador coloca una carga de BMC pesada con precisión en el molde abierto y calentado, y la prensa se cierra a velocidad y presión controladas, lo que obliga al compuesto a llenar la cavidad a medida que cura. El marco de la prensa está construido para ofrecer una alta fuerza de sujeción con una deflexión mínima, lo cual es esencial para mantener tolerancias estrictas en piezas grandes. El sistema hidráulico permite al operador ajustar la velocidad de prensado, la presión y el tiempo de retención para cada trabajo, lo que le brinda la flexibilidad de procesar una variedad de productos en una sola máquina. Prensa de inyección especial BMC with Adjustable Hydraulic Control Construida para una alta fuerza de sujeción con una desviación mínima, esta prensa permite a los operadores ajustar la velocidad, la presión y el tiempo de retención. Se adapta a piezas eléctricas, automotrices y de electrodomésticos de gran formato, ofreciendo flexibilidad para varios productos en una sola máquina. Ver producto → Este enfoque es especialmente popular en las industrias eléctrica, automotriz y de electrodomésticos, donde las piezas de gran formato o las herramientas existentes hacen que el moldeo por compresión sea una opción práctica y rentable. Factores clave a considerar al seleccionar una máquina de moldeo BMC La elección entre moldeo por inyección y compresión depende de la geometría de sus piezas y de su volumen de producción. Independientemente del proceso que seleccione, tenga en cuenta estos factores: Fuerza de sujeción: La máquina debe mantener el molde cerrado contra la presión interna sin rebabas ni variación dimensional. Piezas resistentes al desgaste: Las fibras de vidrio BMC desgastan rápidamente los componentes de acero estándar, por lo que los tornillos, cilindros y placas endurecidos son esenciales para una larga vida útil. Control de temperatura: Las zonas de calentamiento independientes en el cilindro y el molde evitan el curado prematuro y mantienen cortos los tiempos de ciclo. Programabilidad del proceso: Almacenar y recuperar perfiles de presión, velocidad, temperatura y sincronización reduce el tiempo de configuración y mantiene la coherencia. Opciones de automatización: La alimentación automática de material, la expulsión hidráulica y el manejo de piezas mejoran la productividad y la seguridad de los trabajadores. Servicio y repuestos: El soporte local confiable y un suministro estable de repuestos protegen su producción durante la vida útil de la máquina. Mire sus moldes existentes y sus trabajos futuros. Si utiliza una combinación de piezas, una máquina con controles flexibles y configuración rápida le brindará el mejor retorno de la inversión. Aplicaciones comunes de piezas moldeadas BMC BMC se especifica dondequiera que la combinación de resistencia, aislamiento eléctrico, resistencia a las llamas y estabilidad dimensional sea crítica. Las piezas típicas incluyen: Eléctrico: componentes de aparamenta, disyuntores, portaescobillas de motor y carcasas de aisladores. Automoción: reflectores de faros, tapas de distribuidores y componentes de aire de admisión Industrial: impulsores de bombas, aspas de ventiladores, conmutadores y piezas de desgaste deslizantes Electrodomésticos: carcasas de motores, cajas de control y mangos de utensilios de cocina. Cada una de estas aplicaciones se beneficia de una máquina de moldeo que puede repetir los mismos parámetros durante cientos de miles de ciclos. Esa consistencia es exactamente donde una máquina de moldeo especial BMC marca la mayor diferencia. Por qué los fabricantes eligen MOMU para equipos BMC Desde 2016, MOMU Machinery se ha centrado en la investigación y producción de máquinas de moldeo de caucho y termoestables. Nuestra línea BMC está construida con la misma filosofía de calidad que aplicamos en toda la familia de productos: componentes hidráulicos importados, controles eléctricos confiables y sellos de alta calidad de proveedores europeos y japoneses reconocidos, todo integrado para garantizar la estabilidad de la máquina y una larga vida útil. Atendemos a clientes en más de diez países a través de agentes en el extranjero y oficinas nacionales, y nuestro equipo de posventa está estructurado para responder rápidamente cuando necesite ayuda. Cuando elige una máquina de moldeo especial MOMU BMC, no está simplemente comprando equipo; Obtendrá un socio que comprende los procesos de moldeo y las realidades de producción. Más información sobre nuestra empresa y compromiso de calidad y seguir nuestras noticias de la industria para obtener las últimas ideas. Aprovechando al máximo su proceso de moldeado BMC El éxito del moldeado BMC también depende de lo que sucede alrededor de la máquina. Guarde el compuesto en un recipiente fresco y sellado para evitar que se espese. En el moldeo por compresión, mantenga el peso de la carga constante de un disparo a otro. En el moldeo por inyección, ajuste la velocidad del tornillo y la contrapresión para evitar un calentamiento excesivo. Pequeños cambios en el lote de material o la temperatura ambiente pueden cambiar el proceso, por lo tanto, capacite a sus operadores para que reconozcan y corrijan estas variaciones con anticipación. El mantenimiento preventivo es igualmente importante. Debido a que BMC es abrasivo, inspeccione periódicamente el tornillo, el cilindro, el anillo de retención y las superficies del molde. Reemplazar las piezas desgastadas antes de tiempo es mucho menos costoso que una parada repentina de la producción. Conclusión Elegir lo correcto Máquina de moldeo especial BMC Es una decisión de producción a largo plazo. Mire más allá del precio de compra y compare el control del proceso, la calidad de construcción, la durabilidad y el soporte que recibirá durante la vida útil de la máquina. MOMU Machinery ofrece máquinas de moldeo por inyección BMC y prensas de inyección BMC, respaldadas por experiencia en ingeniería y servicio internacional. Envíenos sus dibujos de piezas y requisitos de producción. Nuestro equipo lo ayudará a seleccionar la máquina y la configuración adecuadas, para que pueda comenzar a producir piezas BMC de alta calidad con confianza. .article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;}.article-section td{display:table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;text-align:center;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Leer más
-
Sep 15,2026
Un compuesto similar a una masa de fibras de vidrio, resina termoestable y cargas minerales puede no parecer la base de los componentes eléctricos y automotrices modernos, pero el compuesto de moldeo a granel mantiene unido silenciosamente todo, desde disyuntores hasta reflectores de faros. La única manera de convertir esa pasta de apariencia simple en una pieza dimensionalmente estable es procesarla en una máquina construida específicamente para su comportamiento inusual. Por lo tanto, elegir el fabricante adecuado de máquinas de moldeo especiales BMC no es una compra de productos básicos. La máquina que seleccione determina la calidad de las piezas, las tasas de rechazo, la eficiencia del ciclo y los costos de mantenimiento a largo plazo. En Huzhou Momu Intelligent Technology Co., Ltd., nos hemos centrado en este nicho desde 2016, construyendo BMC máquinas de moldeo especiales que combinan tecnologías de inyección y prensa para fabricantes de múltiples industrias. ¿Qué hace que una máquina de moldeo sea "especial" para BMC? BMC se compone de resina de poliéster o viniléster insaturado, fibras de vidrio, cargas minerales, catalizadores y agentes de liberación. Durante el moldeo, el material es forzado a entrar en una cavidad calentada donde una reacción de reticulación endurece permanentemente la pieza. Esta química cambia casi todas las partes del diseño de la máquina: El tornillo y el cilindro deben resistir la abrasión de las fibras de vidrio y ofrecer una plastificación consistente sin romper excesivamente el refuerzo. La unidad de inyección requiere un control preciso del tamaño del disparo porque el BMC no fluye como un termoplástico fundido típico. El cilindro debe enfriarse para mantener el compuesto por debajo de su temperatura de reacción, mientras que el molde debe calentarse para provocar el curado. La unidad de sujeción debe manejar ciclos de curado largos y mantener el paralelismo de la placa para que la variación dimensional y de rebaba se mantenga dentro de límites aceptables. Las máquinas de plástico estándar a menudo luchan con estas demandas. Esta es la razón por la que los experimentados fabricantes de máquinas de moldeo especiales de BMC desarrollan una línea de productos dedicada en lugar de simplemente adaptar una máquina de uso general con cambios menores. Dos procesos de moldeado BMC y cómo elegir BMC se puede moldear mediante moldeo por inyección o mediante inyección-compresión en una prensa. Ambos enfoques utilizan moldes calentados y material termoestable curado, pero la estructura de la máquina y la secuencia del proceso son claramente diferentes. El moldeo por inyección se adapta a piezas complejas y de gran volumen; una prensa de inyección se adapta a superficies más grandes y una distribución más aleatoria de las fibras. Punto de comparación Moldeo por inyección especial BMC Prensa de inyección especial BMC Alimentación de material Inyección con tornillo o émbolo directamente en la cavidad Material colocado o inyectado antes del cierre de la prensa. Eficiencia del ciclo Más alto, más fácil de automatizar A menudo es más lento debido a la carga de material por etapas. Complejidad de la pieza Admite geometrías complejas y secciones delgadas Lo mejor para piezas simples, grandes o gruesas Orientación de la fibra Las fibras tienden a alinearse con la dirección del flujo. Distribución de fibra más aleatoria Aplicación típica Piezas eléctricas, componentes de automoción, piezas de electrodomésticos. Grandes carcasas, cubiertas, piezas industriales de alta resistencia. Para los fabricantes que utilizan grandes volúmenes de piezas BMC complejas, una máquina de moldeo por inyección especial BMC suele ser la opción correcta. Este proceso combina tiempos de ciclo cortos, alimentación automática de material y la capacidad de moldear geometrías complejas con tolerancias estrictas. Moldeo por inyección especial BMC Machine with Multiple Clamping Forces Esta serie de máquinas ofrece fuerzas de sujeción de 100 a 440 toneladas, adecuadas para piezas BMC de gran volumen que requieren tolerancias estrictas y alimentación automática. Sus constantes parámetros de inyección y sujeción admiten geometrías complejas y ciclos cortos. Ver producto → Para piezas con una gran área proyectada, secciones transversales gruesas o aplicaciones donde las propiedades físicas consistentes en todas las direcciones son importantes, una prensa de inyección especial BMC ofrece claras ventajas. La prensa aplica fuerza de sujeción después de colocar el material, lo que ayuda a distribuir el refuerzo de manera más uniforme y reduce el riesgo de líneas de tejido. Prensa de inyección especial BMC with High Injection Capacity Esta prensa proporciona fuerzas de cierre de 120 a 220 toneladas con diámetros de tornillo de hasta 100 mm y capacidad de inyección de hasta 2000 cm³. Se adapta a piezas de gran superficie o de sección gruesa donde la distribución uniforme del refuerzo y las líneas de tejido reducidas son fundamentales. Ver producto → Características técnicas clave para evaluar Cuando compare fabricantes de máquinas de moldeo especiales BMC, inspeccione los detalles de la máquina en lugar de solo los parámetros del folleto. Las siguientes características indican si una máquina ofrecerá una producción estable durante años de servicio. Unidad de inyección Busque superficies de cilindro y tornillo endurecidas, una relación de compresión optimizada y un diseño de boquilla que evite la acumulación de material. BMC contiene fibras de vidrio, por lo que la resistencia al desgaste influye directamente en el tiempo que la máquina mantiene su precisión de disparo. Sistema hidráulico El sistema hidráulico controla tanto la inyección como la sujeción en la mayoría de las máquinas BMC. Los componentes de proveedores establecidos, el control estable de la temperatura del aceite y las válvulas proporcionales confiables mantienen el proceso repetible de un turno a otro. Gestión de temperatura Una máquina de moldeo especial BMC necesita circuitos de refrigeración separados para el cilindro y un control de calentamiento exclusivo para el molde. Sin esta separación, el compuesto puede curarse dentro del barril y provocar costosos tiempos de inactividad y limpieza. Rigidez y calidad del plato El moldeado termoestable implica con frecuencia largos tiempos de mantenimiento bajo presión. Un marco resistente, columnas guía de precisión y placas rígidas evitan la deflexión que de otro modo produciría rebabas o piezas dimensionalmente inconsistentes. Sistema de control Un PLC moderno con almacenamiento de recetas permite a los operadores ajustar la velocidad de inyección, el perfil de presión, la temperatura del molde y el tiempo de curado, almacenando esos parámetros para cada trabajo. Esto es esencial cuando una sola máquina ejecuta múltiples formulaciones de BMC. Lo que diferencia a los fabricantes experimentados de máquinas de moldeo especiales BMC El término "especial" se utiliza vagamente en toda la industria. Algunos constructores ofrecen una máquina de plástico estándar con un tornillo diferente y la llaman máquina BMC. En la práctica, un socio fiable demuestra varias características claras. Conocimiento del material: el fabricante comprende el flujo y el comportamiento de curado de BMC y puede asesorar sobre el diseño del tornillo, la selección de la boquilla y el enfriamiento del molde. Conocimiento de la aplicación: un proveedor capacitado le pregunta sobre su pieza, la formulación del material y el volumen de producción antes de proponer el tamaño de la máquina. Calidad de los componentes: Las máquinas equipadas con componentes hidráulicos, eléctricos y de sellado conocidos son más fáciles de mantener y mucho más predecibles en cuanto a su tiempo de funcionamiento. Servicio posventa: la puesta en marcha, la formación, la disponibilidad de piezas de repuesto y el soporte de procesos son tan importantes como la propia máquina. Flexibilidad del proceso: un fabricante que ofrece máquinas de inyección y prensas puede recomendar el proceso correcto en lugar de forzar lo que hay en la línea de producción. Nuestra empresa se ajusta a este perfil. Construimos máquinas de moldeo especiales BMC con componentes hidráulicos y eléctricos importados, y los combinamos con ingeniería de aplicaciones basada en experiencia real en moldeo termoestable. No tratamos a BMC como un proyecto paralelo; es uno de nuestros productos principales. A lo largo de los años, esta dedicación nos ha impulsado a invertir continuamente en una mejor lógica de control, estructuras de máquinas más sólidas y una integración de producción más inteligente. Para obtener más información sobre cómo aplicamos esa mentalidad en nuestras operaciones de fabricación, consulte nuestro artículo sobre fabricación inteligente impulsada por la innovación . Aplicaciones típicas de las máquinas de moldeo BMC BMC es popular en industrias donde el aislamiento eléctrico, la resistencia mecánica, la resistencia a las llamas y la estabilidad dimensional no son negociables. Las aplicaciones más comunes incluyen: Componentes eléctricos y de aislamiento: piezas de aparamenta, carcasas de disyuntores, sistemas de aislamiento de motores y protectores contra arco. Piezas automotrices: reflectores de faros, tapas de distribuidores y componentes debajo del capó de alta temperatura. Electrodomésticos: manijas, carcasas de controles, bases de interruptores y otras piezas que combinan resistencia con resistencia al calor. Componentes industriales: carcasas de bombas, poleas, rodillos y elementos estructurales que enfrentan condiciones de servicio exigentes. Cada aplicación impone diferentes exigencias al proceso de moldeo. Un gabinete eléctrico de paredes delgadas puede requerir una alta velocidad de inyección y un control de flujo preciso, mientras que una carcasa industrial gruesa puede necesitar el flujo suave y controlado por presión de una prensa de inyección. Ofrecer ambas opciones es una de las razones por las que los clientes permanecen con nosotros para diferentes proyectos de BMC. Elegir el socio adecuado para su producción de BMC La selección de un fabricante de máquinas de moldeo especiales BMC debe considerarse como una decisión de asociación técnica, no solo como una discusión sobre precios. Evalúe la profundidad de la ingeniería, la voluntad de configurar la máquina a medida y el historial del fabricante en moldeo termoestable. Haga preguntas directas: ¿Cómo se diseña el tornillo para BMC reforzado con fibra de vidrio? ¿Qué sucede cuando el material cura prematuramente en el barril? ¿Qué soporte pueden brindar durante la instalación y el inicio del proceso? Las respuestas separarán rápidamente a los especialistas de los revendedores de equipos en general. En Huzhou Momu Intelligent Technology Co., Ltd., estaremos encantados de explicarle esos detalles. Nuestras máquinas de moldeo por inyección especiales BMC y prensas de inyección especiales BMC están diseñadas y construidas internamente, configuradas en función de sus piezas y cuentan con el respaldo de un equipo de servicio que comprende cómo funciona la producción termoestable. Si está buscando un fabricante que trate a BMC como una disciplina central en lugar de una idea de último momento, lo invitamos a comunicarse con nuestro equipo para analizar su aplicación. .article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;}.article-section td{display:table-cell!important;}.article-section table caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;text-align:center;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Leer más
-
Sep 08,2026
When you source BMC parts for automotive lighting, electrical switchgear, or industrial housings, the final dimensional accuracy and batch-to-batch consistency depend less on the compound itself than on the machine that shapes it. BMC is not a thermoplastic that you can simply retrofit onto a standard injection unit. It is a glass-reinforced thermoset that wears down ordinary screw surfaces, cures inside the barrel if temperatures drift out of range, and demands much more attention to pressure and temperature control than most commodity molding equipment. That is why the choice of a BMC special molding machine manufacturer should be based on material-specific engineering capability, not on a general machine catalog or the lowest price. What Makes BMC Different from Ordinary Molding Materials Bulk molding compound contains unsaturated polyester resin, low-profile additives, mineral fillers, and glass fibers at levels that typically reach 20 to 25 percent by weight. During the molding cycle, the resin cross-links permanently. Once the part is cured, it cannot be remelted, which gives BMC products their dimensional stability and heat resistance, but it also places strict demands on the molding machine. From an equipment standpoint, three properties of BMC matter the most. First, the formulation is abrasive; the glass fibers act like cutting particles against the screw, barrel, backflow rings, and nozzle, so wear protection is essential. Second, the viscosity is high compared to thermoplastics, and the material does not flow easily through long runners or thin gates; the machine must deliver high injection pressures with consistent speed. Third, the curing reaction is exothermic and triggered by temperature; if barrel temperature is too high, the material cures inside the screw channel and the machine is down for a full clean-out. A BMC special molding machine manufacturer must therefore design the plasticating and injection systems specifically for these behaviors. Injection Molding or Compression Press: Which Process Fits Your Parts? BMC molding equipment generally falls into two camps: injection molding machines and compression presses. The right choice depends on part geometry, production volume, and whether you need to maintain tight tolerances on multiple surfaces. In all cases, the machine needs to feed a precise charge of compound, apply controlled pressure, and hold mold temperature evenly throughout the curing stage. The comparison below summarizes the main trade-offs. Typical trade-offs between BMC injection molding machines and BMC compression presses Critical Factors Injection Molding Compression Press Material feeding Automatic dosing unit Pre-weighed charge placed manually or by robot Cycle time Faster and more repeatable Slower, depending on charge handling Part complexity Complex, thin-wall geometries Simpler, thicker geometries Runner and waste Minimal with hot-runner design No runner, but flash must be trimmed Operator dependence Low after setup Higher, especially for charge placement Investment level Higher machine cost Lower initial investment For high-volume automotive and electrical components, injection molding is usually the more efficient route because the dosing and injection cycle can be fully automated. For larger, relatively flat parts or shorter production runs, a compression press often offers lower setup complexity, simpler tooling, and easier maintenance. BMC Special Injection Molding Machine with Multiple Clamping Force Options This injection molding machine suits high-volume automotive and electrical parts by automating dosing and injection. Its wide clamping force range and injection pressure specs let teams match machine size to part requirements while reviewing uptime and quality factors. View Product → Key Features to Evaluate in a BMC Special Molding Machine When you compare machines from different BMC special molding machine manufacturers, focus on the details that affect uptime and part quality. The following areas deserve review by both engineering and purchasing teams. Screw and barrel material: Look for bimetallic or hardened alloy components that resist abrasive wear. Ask the manufacturer for the hardness specification of the screw surface and whether the geometry is optimized for thermoset resins rather than thermoplastics. Temperature control: Each barrel zone needs an independent controller with a narrow tolerance. For BMC, the recommended feed-zone range is usually 40 to 60°C, dropping toward the nozzle. Injection speed and pressure: The machine should maintain stable injection speed at high pressures, often above 180 MPa for highly filled compounds. Accumulator-assisted hydraulic systems deliver the fast response required for short injection times. Clamping system rigidity: Platen deflection under full clamping force directly changes the wall thickness of the molded part. Check tie-bar spacing, platen thickness, and how clamping force is distributed. Process monitoring: A practical controller records injection pressure curves, barrel temperatures, and cycle times for every shot. These data sets support both quality documentation and continuous process improvement. Where BMC Parts Are Used and What That Means for Equipment Selection Typical BMC applications include headlamp reflectors and fuse boxes in automotive, switchgear components and insulator housings in electrical equipment, and pump housings or motor covers in industrial machinery. These parts share a need for flame resistance, arc resistance, dimensional stability, and consistent surface finish. For larger, relatively flat components where the compound is compressed directly in the mold, a BMC special injection press can be the more practical choice. It uses a hydraulic press frame with a controlled closing action, and it maintains the mold pressure required for complete cross-linking. BMC Special Injection Press for Compression Molding of Flat Parts Designed for larger, relatively flat components, this press uses a hydraulic frame with controlled closing and maintains mold pressure for complete cross-linking. It offers a practical choice for shorter runs with simpler tooling and easier maintenance, worth reviewing alongside the injection molding machine. View Product → When evaluating a BMC special molding machine manufacturer, ask which industries their existing customers are in. A supplier that serves automotive and electrical customers has already dealt with the typical problems of mold temperature balance, flash control, and fiber distribution — problems that also affect new BMC processors. How to Compare BMC Special Molding Machine Manufacturers Because a BMC molding machine is a long-term investment, you should evaluate the manufacturer as seriously as you evaluate the machine model. Start with their supply chain. Machines built with recognizable hydraulic components, imported seals, and reliable electrical control brands tend to maintain performance under years of high-cycle operation. Next, verify their process capability. Have they built machines for your application before? Do they have their own research team or collaborations with research institutes? A manufacturer that treats machine building as straightforward fabrication will not help you solve material or mold problems that appear after installation. Many equipment builders are now integrating intelligent manufacturing principles into their machine development, which can improve consistency and serviceability. Finally, ask about after-sales support. A responsive service department with spare parts in stock and local representation in your region makes a measurable difference in machine availability. International manufacturers typically formalize this through agencies and service agreements. Matching Machine Capabilities to Your Production Program Once you have shortlisted manufacturers, match the machine specifications to your actual production plan. Consider the clamping force needed, the screw diameter that fits your shot weight window, the maximum daylight between platens (if you plan to use deep molds or insert loading), and the controller's ability to store multiple product recipes. A machine that is too large wastes energy and floor space. A machine that is too small limits future mold designs and forces longer cycle times. Model your annual production volume, planned number of cavities, and expected cycle time, then select a machine size with at least 10 percent headroom. Choosing the right BMC special molding machine manufacturer is not about collecting the longest list of machine features. It is about finding a supplier whose machines prove they know how to handle thermoset behavior, whose components can survive abrasive filled compounds over years of operation, and whose service network can keep your production line running. Compare offers against the fundamentals: the material, the mold, the required cycle time, and the quality standards you must meet. The manufacturer that performs best on those criteria is the one worth working with. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;text-align: center;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Leer más
-
Sep 01,2026
Cómo funciona una máquina de moldeo por inyección de caucho A máquina de moldeo por inyección de caucho transforma el compuesto de caucho en bruto en piezas terminadas forzando el material calentado a entrar en un molde cerrado bajo alta presión. A diferencia del moldeo por compresión, que depende de la carga manual del molde y ciclos de curado más largos, el moldeo por inyección automatiza la alimentación de material, la plastificación y el control de disparo, lo que resulta en tiempos de ciclo más rápidos y dimensiones de piezas más consistentes en grandes tiradas de producción. El proceso comienza cuando el caucho en bruto, generalmente en forma de tiras o gránulos, ingresa a un barril calentado a través de una tolva. Un tornillo giratorio dentro del barril mezcla y plastifica el material a medida que avanza, generando presión hasta que está listo para ser inyectado en una cavidad de molde cerrada. Una vez que el molde se llena, la máquina mantiene la presión mientras el caucho se cura con calor, después de lo cual el molde se abre y la pieza terminada se expulsa automáticamente. Componentes principales que impulsan el rendimiento Comprender los componentes principales de una máquina de moldeo por inyección de caucho ayuda a los operadores y compradores a evaluar la calidad del equipo y anticipar las necesidades de mantenimiento antes de que los problemas afecten la producción. Unidad de inyección La unidad de inyección alberga el tornillo y el cilindro responsables de fundir y empujar el compuesto de caucho hacia el molde. El diseño del tornillo, las zonas de temperatura del cilindro y la velocidad de inyección afectan la uniformidad con la que el material llena cavidades complejas sin atrapar aire ni dejar huecos. Sistema de sujeción El sistema de sujeción mantiene juntas las mitades del molde durante la inyección y el curado, resistiendo la presión interna generada a medida que el caucho llena la cavidad. Una fuerza de sujeción insuficiente puede causar rebabas o imprecisiones dimensionales, por lo que el tonelaje de la máquina debe coincidir con el tamaño del molde y la complejidad de la pieza que se produce. Sistema de control Las máquinas modernas utilizan controladores programables para gestionar la temperatura, la presión y el tiempo durante cada ciclo. Este nivel de control reduce la variación entre disparos y permite a los operadores almacenar parámetros para diferentes números de piezas, acelerando los cambios entre trabajos de producción. Ventajas sobre los métodos de moldeo tradicionales Los fabricantes que cambian del moldeo por compresión o transferencia al moldeo por inyección normalmente ven mejoras en varias áreas operativas, particularmente cuando producen volúmenes medianos a altos de componentes de caucho. Tiempos de ciclo más cortos debido a la alimentación automatizada del material y al control preciso del disparo. Reducción del desperdicio de material ya que la inyección proporciona solo el volumen necesario por disparo. Mejor consistencia dimensional en grandes lotes de producción Menores requisitos de mano de obra ya que la carga y expulsión están en gran medida automatizadas. Acabado superficial mejorado y menos defectos como bolsas de aire o rellenos incompletos Aplicaciones comunes en todas las industrias Las máquinas de moldeo por inyección de caucho producen componentes para una amplia gama de sectores donde la precisión y la repetibilidad son importantes. Los fabricantes de automóviles los utilizan para sellos, juntas y casquillos, mientras que los productores de dispositivos médicos confían en ellos para agarres, tapones y otros componentes que requieren tolerancias estrictas. Las empresas de bienes de consumo también utilizan piezas de caucho moldeadas por inyección para artículos como manijas, parachoques y cubiertas protectoras, donde es esencial una calidad constante en miles de unidades. Comparación del moldeo por inyección, compresión y transferencia La siguiente tabla destaca cómo se compara el moldeo por inyección de caucho con otros dos métodos de moldeo comunes, lo que ayuda a los fabricantes a decidir qué proceso se adapta a sus objetivos de producción. factores Moldeo por inyección Moldeo por compresión Moldeo por transferencia Tiempo de ciclo corto largo moderado Desperdicio de materiales Bajo Alto moderado Nivel de automatización Alto Bajo moderado Mejor para Alto Volume Piezas simples Piezas de precisión Prácticas de mantenimiento que prolongan la vida útil de la máquina El mantenimiento constante mantiene una máquina de moldeo por inyección de caucho funcionando de manera eficiente y evita costosos tiempos de inactividad. El desgaste del tornillo y del cilindro debe inspeccionarse periódicamente, ya que la acumulación o rayado pueden afectar el flujo del material y la calidad de la pieza con el tiempo. Los elementos calefactores y los sensores de temperatura también requieren una calibración periódica para garantizar que el proceso de curado siga siendo preciso en cada ciclo. Cuidado del moho Los moldes deben limpiarse después de cada ejecución de producción para eliminar los residuos de caucho que pueden afectar el acabado de la superficie de piezas futuras. Los canales de ventilación en particular necesitan atención regular, ya que los respiraderos bloqueados a menudo causan aire atrapado y llenados incompletos. Sistemas Hidráulicos y Eléctricos Las comprobaciones rutinarias de los niveles de fluido hidráulico, los sellos y las conexiones eléctricas ayudan a evitar averías inesperadas. Muchos fabricantes programan el mantenimiento preventivo basándose en el recuento de ciclos en lugar del tiempo calendario, ya que el desgaste de la máquina se correlaciona más estrechamente con el uso que con los días transcurridos. Seleccionar la máquina adecuada para su operación La elección de una máquina de moldeo por inyección de caucho implica hacer coincidir el tonelaje de sujeción, el tamaño del disparo y el diseño del tornillo con las piezas específicas que se producen. Las instalaciones que ejecutan pedidos de gran variedad y bajo volumen pueden priorizar funciones de cambio rápido y sistemas de control flexibles, mientras que aquellas que producen grandes lotes de una sola pieza a menudo se centran en maximizar la velocidad del ciclo y minimizar el desperdicio de material. Trabajar en estrecha colaboración con los proveedores de equipos para revisar la geometría de las piezas, el volumen de producción esperado y el espacio disponible puede ayudar a determinar el tamaño y la configuración correctos de la máquina y, en última instancia, respaldar una producción más eficiente y confiable a largo plazo.
Leer más
-
Aug 25,2026
Qué hace una máquina de moldeo por inyección de caucho A máquina de moldeo por inyección de caucho es un equipo industrial diseñado para dar forma a un compuesto de caucho crudo en piezas terminadas o semiacabadas mediante la inyección de material calentado y presurizado en una cavidad de molde cerrada. A diferencia del moldeo por compresión, que se basa en colocar manualmente caucho preformado en un molde abierto, el moldeo por inyección fuerza el material a través de un sistema de boquilla y canal directamente hacia una cavidad sellada. Este proceso brinda a los fabricantes un control más estricto sobre la precisión dimensional, el tiempo del ciclo y la consistencia del material, razón por la cual se ha convertido en una opción estándar para producir sellos, juntas, ojales, componentes automotrices y otras piezas de caucho de precisión a escala. La máquina normalmente consta de una unidad de sujeción hidráulica, una unidad de inyección con un tornillo o émbolo, un cilindro calentado y un molde que se abre y cierra automáticamente. Las máquinas modernas también incluyen controladores lógicos programables que gestionan la temperatura, la presión y el tiempo a lo largo de cada ciclo, lo que reduce la necesidad de ajustes manuales constantes y mejora la repetibilidad en grandes tiradas de producción. Componentes principales y cómo funcionan juntos Comprender los componentes principales de una máquina de moldeo por inyección de caucho ayuda a los operadores y compradores a evaluar la calidad del equipo y solucionar problemas de producción. Cada parte desempeña un papel específico en la transformación del compuesto de caucho en bruto en un producto terminado con propiedades físicas consistentes. Componentes principales de la máquina Unidad de inyección: calienta y empuja el compuesto de caucho a través de la boquilla hacia el molde. Unidad de sujeción: mantiene juntas las mitades del molde bajo presión durante la inyección y el curado. Cilindro y tornillo calentados: mantienen una temperatura constante del material y plastifican el compuesto Cavidad del molde: define la forma, textura y dimensiones finales de la pieza. Sistema de control: gestiona la temperatura, la velocidad de inyección, la presión y el tiempo de curado. Estos componentes deben trabajar en coordinación precisa. Si la temperatura del cilindro fluctúa aunque sea ligeramente, la viscosidad del compuesto de caucho cambia, lo que puede provocar un llenado incompleto del molde o un curado inconsistente. Es por eso que el control térmico constante es uno de los factores más importantes para lograr una calidad confiable de las piezas. Ventajas sobre los métodos de moldeo tradicionales En comparación con el moldeo por compresión o transferencia, el moldeo por inyección ofrece varias ventajas mensurables que afectan directamente el costo de producción y la calidad del producto. Debido a que el proceso está en gran medida automatizado, reduce la dependencia del trabajo manual para cargar y dar forma a la materia prima, lo que reduce los costos de mano de obra y minimiza el error humano. Los tiempos de ciclo también son significativamente más cortos. Dado que el molde permanece cerrado y calentado durante todo el proceso de inyección y curado, se pierde menos tiempo en la manipulación del material entre ciclos. Esto hace que el moldeo por inyección sea especialmente adecuado para la producción de gran volumen donde la velocidad de salida constante es tan importante como la calidad de la pieza. Comparación de métodos de moldeo factores Moldeo por compresión Moldeo por inyección Desperdicio de materiales superior inferior tiempo de ciclo más largo más corto Precisión dimensional moderado Alto Requisito laboral superior inferior Más adecuado para Piezas simples y de bajo volumen Piezas complejas y de gran volumen Elegir las especificaciones de máquina adecuadas La selección de una máquina de moldeo por inyección de caucho adecuada depende de varios factores específicos de la producción, incluido el tamaño de las piezas que se producen, el tipo de compuesto de caucho utilizado y el volumen de producción esperado. La fuerza de sujeción es una de las especificaciones más importantes a evaluar, ya que determina cuánta presión puede aplicar la máquina para mantener el molde sellado durante la inyección. Una fuerza de sujeción insuficiente puede provocar la formación de rebabas o piezas incompletas, mientras que una fuerza de sujeción excesiva puede aumentar el consumo de energía innecesariamente. El diámetro del tornillo y la capacidad del volumen de inyección también deben coincidir con el rango de tamaño de las piezas que se fabrican. Una máquina con una capacidad de inyección demasiado pequeña requerirá múltiples disparos para llenar moldes más grandes, lo que aumenta el tiempo del ciclo y puede introducir inconsistencias en los puntos de fusión del material. Los compradores también deben considerar si el compuesto requiere temperaturas de curado específicas, ya que no todas las máquinas ofrecen la misma precisión de calentamiento o rango de temperatura. Especificaciones clave para evaluar Fuerza de sujeción en relación con el tamaño del molde y la presión de la cavidad Capacidad de volumen de inyección en comparación con el tamaño de pieza típico Rango de control de temperatura y uniformidad de calentamiento. Compatibilidad con el compuesto de caucho específico que se utiliza Disponibilidad de configuraciones de ciclo programables para repetición de producción. Prácticas de mantenimiento que prolongan la vida útil de la máquina El mantenimiento de rutina es esencial para mantener una máquina de moldeo por inyección de caucho funcionando con niveles de calidad consistentes. El compuesto de caucho residual se puede acumular en el cilindro y la boquilla con el tiempo, lo que puede afectar el flujo del material y provocar defectos como disparos cortos o imperfecciones en la superficie. Los ciclos de limpieza programados ayudan a evitar que esta acumulación interfiera con la producción. El mantenimiento del molde es igualmente importante. Los moldes deben inspeccionarse periódicamente para detectar desgaste, especialmente alrededor de las líneas de separación y canales de ventilación, ya que los moldes desgastados pueden provocar rebabas o bolsas de aire atrapadas en las piezas terminadas. Los sistemas hidráulicos también requieren controles periódicos de fluidos y reemplazos de filtros para mantener una presión de sujeción constante durante los ciclos de producción. Pasos de mantenimiento recomendados Limpie el cilindro y la boquilla con regularidad para evitar la acumulación de compuesto. Inspeccionar los moldes en busca de desgaste a lo largo de las líneas de separación y canales de ventilación. Verifique los niveles de líquido hidráulico y reemplace los filtros según lo programado. Calibre los sensores de temperatura para confirmar lecturas de calefacción precisas Pruebe la fuerza de sujeción periódicamente para detectar problemas hidráulicos tempranos Los fabricantes que siguen un programa de mantenimiento constante tienden a experimentar menos paradas no planificadas y mantienen una calidad de las piezas más estable en tiradas de producción largas. Dado que estas máquinas funcionan bajo calor y presión continuos, el mantenimiento proactivo es mucho más rentable que las reparaciones reactivas después de una falla del equipo. Consideraciones finales para los fabricantes Una máquina de moldeo por inyección de caucho representa una importante inversión de capital, pero para los fabricantes que producen piezas de caucho de precisión a escala, los beneficios en velocidad, consistencia y reducción del desperdicio de material generalmente justifican el costo. Antes de comprar, vale la pena solicitar tiradas de muestra utilizando el compuesto de caucho real destinado a la producción, ya que el comportamiento del compuesto puede variar significativamente entre proveedores y formulaciones. Trabajar en estrecha colaboración con proveedores de equipos que ofrecen un sólido soporte técnico y repuestos fácilmente disponibles también puede reducir el riesgo de tiempo de inactividad a largo plazo. En última instancia, seleccionar las especificaciones correctas de la máquina y mantener una rutina de mantenimiento disciplinada son los dos factores que con mayor probabilidad determinarán si una máquina de moldeo por inyección de caucho ofrece resultados confiables y de alta calidad durante su vida útil.
Leer más
-
Aug 19,2026
¿Qué es una máquina vulcanizadora de caucho al vacío? A máquina de vulcanización de caucho al vacío Es un equipo industrial que se utiliza para curar materiales de caucho en condiciones de calor, presión y vacío simultáneamente. La función de vacío elimina el aire y la humedad atrapados en el compuesto de caucho durante el proceso de moldeo, lo que evita que se formen burbujas, huecos y porosidad dentro del producto terminado. Esto hace que el equipo sea especialmente valioso para fabricar componentes de caucho densos y sin defectos, como juntas, sellos, cintas transportadoras y tejidos recubiertos de caucho. A diferencia de las prensas de vulcanización estándar que dependen únicamente del calor y la presión, el diseño asistido por vacío extrae aire de la cavidad del molde antes o durante el ciclo de curado. Esto da como resultado una densidad del material más ajustada, un acabado superficial mejorado y una mayor precisión dimensional, lo cual es fundamental para aplicaciones donde la confiabilidad del producto no puede verse comprometida, como componentes de sellado de automóviles y piezas de caucho de grado médico. Cómo funciona el proceso de vulcanización La vulcanización es un proceso químico que transforma el caucho en bruto en un material elástico y duradero mediante la reticulación de cadenas de polímeros, generalmente utilizando agentes de curado a base de azufre o peróxido combinados con calor. En una máquina de vulcanización de caucho al vacío, este proceso se mejora controlando tres variables juntas: temperatura, presión y nivel de vacío. Etapa de calentamiento El compuesto de caucho se coloca en un molde y se calienta a un rango de temperatura específico, a menudo entre 140 °C y 180 °C, según el tipo de compuesto. La distribución constante del calor a través de la superficie del molde es esencial para lograr un curado uniforme y evitar secciones demasiado curadas o insuficientemente curadas. Extracción al vacío Antes o durante el prensado, una bomba de vacío extrae aire de la cámara del molde. Este paso elimina los gases atrapados que de otro modo crearían huecos internos o imperfecciones en la superficie, lo que es particularmente importante para productos de caucho gruesos o multicapa. Prensado y curado La presión hidráulica o neumática comprime el caucho en la forma del molde mientras el vacío mantiene un ambiente controlado. El tiempo de curado varía según el espesor del caucho y la formulación del compuesto, y suele oscilar entre varios minutos y más de una hora para piezas más gruesas. Componentes principales de la máquina Comprender las partes principales de una máquina vulcanizadora de caucho al vacío ayuda a los operadores y compradores a evaluar la calidad del equipo y solucionar problemas de rendimiento de manera efectiva. Placas calefactoras con control de temperatura eléctrico o a base de vapor. Bomba de vacío y cámara sellada para extracción de aire. Sistema de cilindro hidráulico para aplicar una presión de moldeo constante Panel de control digital para configurar la temperatura, el tiempo y el nivel de vacío. Interbloqueos de seguridad que impiden el funcionamiento cuando la cámara no está sellada adecuadamente Mecanismo de sujeción del molde para sujetar las herramientas de forma segura en su lugar Comparación de la vulcanización al vacío con los métodos de vulcanización estándar La siguiente tabla destaca las diferencias prácticas entre la vulcanización asistida por vacío y la vulcanización por prensa convencional para ayudar a los fabricantes a determinar qué método se adapta a los requisitos de sus productos. Característica Prensa de vulcanización estándar Máquina de vulcanización de caucho al vacío Control de vacío de aire Limitado Excelente Adecuado para piezas gruesas Riesgo moderado de defectos internos. Fiable para piezas gruesas o multicapa Calidad del acabado superficial Estándar Mayor claridad y suavidad. Costo del equipo inferior Mayor debido al sistema de vacío Mejores aplicaciones Moldura de caucho general Sellos de precisión, juntas, piezas médicas. Industrias que dependen de este equipo Las máquinas de vulcanización de caucho al vacío se utilizan en una variedad de industrias donde la densidad del producto y la integridad de la superficie afectan directamente el rendimiento y la seguridad. Fabricación automotriz de sellos de puertas, juntas y amortiguadores de vibraciones. Producción de equipos industriales para juntas tóricas y sellos hidráulicos. Fabricación de dispositivos médicos que requieren componentes de caucho sin huecos Producción de cintas transportadoras para operaciones mineras y logísticas. Fabricación de calzado con suelas de caucho que requieren densidad constante. Factores clave a considerar antes de comprar Seleccionar la máquina vulcanizadora de caucho al vacío adecuada requiere evaluar varios factores técnicos y operativos que afectan la eficiencia de la producción a largo plazo. Tamaño de la cámara y capacidad del molde Los compradores deben elegir una máquina con un tamaño de cámara que se adapte a las dimensiones típicas de su molde y al volumen de producción, ya que los equipos de tamaño insuficiente limitan la producción de lotes y los equipos de gran tamaño desperdician energía. Rendimiento de la bomba de vacío La velocidad de extracción de la bomba de vacío y el nivel de vacío alcanzable influyen directamente en la calidad del producto. Una bomba que no puede alcanzar suficiente presión de vacío no logrará eliminar el aire atrapado de manera efectiva, especialmente en geometrías de moldes más gruesas o complejas. Uniformidad de temperatura La distribución uniforme del calor a través de la superficie de la platina evita un curado inconsistente, que puede provocar puntos débiles o fallas prematuras del producto. Los fabricantes deben solicitar datos cartográficos de temperatura a los proveedores de equipos antes de la compra. Consejos de mantenimiento para una operación confiable El mantenimiento de rutina mantiene el sistema de vacío y los componentes de calefacción funcionando correctamente, lo que reduce el tiempo de inactividad y extiende la vida útil del equipo. Revise los sellos de vacío periódicamente para detectar fugas que reduzcan la eficiencia de extracción. Limpie las superficies del molde después de cada ciclo para evitar la acumulación de residuos. Inspeccione los elementos calefactores periódicamente para detectar salidas de temperatura desiguales. Pruebe los sistemas de presión hidráulica para confirmar una fuerza de sujeción constante Calibre los sensores del panel de control para mantener configuraciones de proceso precisas Una máquina vulcanizadora de caucho al vacío ofrece a los fabricantes una forma confiable de producir componentes de caucho densos y sin defectos en industrias exigentes. Al comprender cómo funcionan juntos los sistemas de vacío y prensado, evaluar cuidadosamente las especificaciones del equipo y mantener la máquina adecuadamente, los productores pueden lograr una calidad constante y al mismo tiempo minimizar el tiempo de inactividad de la producción a largo plazo.
Leer más
-
Aug 11,2026
Qué es el moldeo por inyección y por qué es importante El moldeo por inyección es un proceso de fabricación en el que se inyecta material plástico fundido a alta presión en una cavidad de molde mecanizada con precisión, luego se enfría y se expulsa como una pieza terminada. Es uno de los métodos más utilizados para producir componentes plásticos a escala, desde pequeños conectores y carcasas hasta grandes paneles de automóviles. El proceso es valorado por su repetibilidad, tolerancias estrictas y capacidad para producir geometrías complejas en un solo ciclo, lo que lo convierte en la opción preferida para industrias como la electrónica de consumo, dispositivos médicos, embalajes y fabricación de automóviles. A diferencia del mecanizado o la impresión 3D, el moldeo por inyección es más rentable en volúmenes de producción más altos porque el costo inicial de las herramientas se compensa con los bajos costos unitarios una vez que se construye el molde. Comprender cómo funciona el proceso, junto con el diseño adecuado de las piezas y la selección de materiales, es esencial para evitar errores costosos durante la producción. Los pasos centrales del proceso de moldeo por inyección Si bien las configuraciones específicas de la máquina varían según el material y la geometría de la pieza, el proceso de moldeo por inyección generalmente sigue la misma secuencia de etapas desde la materia prima hasta la pieza terminada. Sujeción La unidad de cierre cierra de forma segura las dos mitades del molde antes de que comience la inyección. La fuerza de sujeción debe ser suficiente para mantener el molde cerrado contra la presión del plástico fundido que se inyecta, evitando rebabas o fugas en la línea de separación. Inyección Los gránulos de plástico se introducen en un barril calentado, donde se funden y luego se introducen en la cavidad del molde a través de un sistema de boquilla y compuerta. La velocidad y la presión de inyección deben controlarse cuidadosamente para evitar defectos como disparos cortos, marcas de quemaduras o tensión interna excesiva. Enfriamiento Una vez llena la cavidad, se deja que el plástico se enfríe y solidifique dentro del molde. El tiempo de enfriamiento normalmente representa la mayor parte del tiempo total del ciclo y está influenciado por el espesor de la pared, el tipo de material y el control de la temperatura del molde. Eyección Después de un enfriamiento suficiente, el molde se abre y los pasadores expulsores empujan la pieza terminada para liberarla de la cavidad. Luego se inspecciona la pieza y se recortan los canales o bebederos antes de que se repita el ciclo. Consejos de diseño que reducen los defectos y los costos El diseño de piezas tiene un impacto directo en la moldeabilidad, el tiempo del ciclo y el costo general de producción. La aplicación de los siguientes principios durante la fase de diseño puede ayudar a evitar retrabajos y cambios de herramientas más adelante. Mantenga un espesor de pared uniforme en toda la pieza para reducir las deformaciones y las marcas de hundimiento causadas por un enfriamiento desigual Agregue ángulos de salida de al menos 1 a 2 grados en paredes verticales para permitir una expulsión suave del molde. Evite las esquinas internas afiladas utilizando radios generosos, lo que reduce la concentración de tensiones y mejora el flujo de material. Diseñe nervaduras entre el 50 y el 60 por ciento del espesor de la pared adyacente para agregar resistencia sin causar marcas de hundimiento visibles. Coloque las compuertas en lugares que minimicen las líneas de soldadura y permitan un flujo uniforme del material a través de la cavidad. Ignorar estas pautas a menudo resulta en defectos superficiales visibles, imprecisiones dimensionales o piezas que son difíciles de expulsar limpiamente, todo lo cual aumenta las tasas de desechos y ralentiza la producción. Elegir el material adecuado para su aplicación La selección del material afecta no sólo al rendimiento mecánico de la pieza final sino también a su comportamiento durante el propio proceso de moldeo. Los diferentes plásticos tienen distintos puntos de fusión, tasas de contracción y características de flujo que deben tenerse en cuenta tanto en el diseño del molde como en los parámetros de procesamiento. Materiales Propiedades clave Aplicaciones comunes ABS Resistente a impactos, fácil de moldear Cajas para electrónica de consumo, juguetes. Polipropileno (PP) Resistente a productos químicos, flexible Embalajes, bisagras vivas, contenedores. Policarbonato (PC) Opciones transparentes de alta resistencia Equipos de seguridad, lentes, dispositivos médicos. Nailon (PA) Resistente al desgaste, alta resistencia a la tracción Engranajes, sujetadores mecánicos, repuestos para automóviles. POM (acetal) Baja fricción, dimensionalmente estable Engranajes de precisión, componentes deslizantes. Más allá de las propiedades mecánicas, factores como la resistencia a los rayos UV, el retardo de llama y el cumplimiento normativo para el contacto médico o alimentario también deben guiar la selección del material según el caso de uso previsto. Defectos comunes y cómo prevenirlos Incluso con una pieza y un molde bien diseñados, pueden ocurrir defectos si los parámetros del proceso no se ajustan adecuadamente. Reconocer estos problemas a tiempo ayuda a los operadores a realizar correcciones rápidas antes de que se vean afectados lotes grandes. Las marcas de hundimiento, generalmente causadas por secciones gruesas que se enfrían de manera desigual, se pueden reducir ajustando el espesor de la pared o aumentando la presión del empaque. La deformación a menudo resulta de velocidades de enfriamiento inconsistentes en toda la pieza y se puede minimizar con un diseño equilibrado del canal de enfriamiento. Los disparos cortos ocurren cuando la cavidad del molde no está completamente llena, generalmente debido a una presión de inyección insuficiente o a una puerta de tamaño insuficiente. El destello aparece cuando el material se escapa en la línea de separación, a menudo causado por una presión de inyección excesiva o superficies desgastadas del molde. El mantenimiento rutinario del molde combinado con el monitoreo del proceso, como el seguimiento de la presión de la cavidad y la temperatura de la masa fundida, puede detectar estos problemas antes de que generen desechos o tiempos de inactividad significativos. Planificación del volumen de producción y costos de herramientas Las herramientas representan la mayor inversión inicial en moldeo por inyección y los costos de los moldes varían significativamente según la complejidad, el número de cavidades y la vida útil esperada del molde. Un molde prototipo de una sola cavidad puede costar unos pocos miles de dólares, mientras que un molde de producción de múltiples cavidades diseñado para cientos de miles de ciclos puede costar significativamente más. Las empresas que evalúan el moldeo por inyección deben sopesar su volumen de producción esperado con la inversión en herramientas, ya que el proceso se vuelve más económico a medida que aumenta el volumen unitario y los costos de herramientas se distribuyen entre más piezas. Para tiradas de bajo volumen o creación temprana de prototipos, algunos fabricantes optan por herramientas de aluminio o moldes impresos en 3D, que reducen los costos iniciales pero tienen una vida útil más corta en comparación con los moldes de acero endurecido utilizados en la producción de gran volumen. Elegir la estrategia de herramientas adecuada depende de equilibrar la inversión inicial con las necesidades de producción a largo plazo.
Leer más
-
Aug 04,2026
A máquina de vulcanización de caucho al vacío es un equipo de procesamiento especializado que se utiliza para curar productos de caucho en condiciones controladas de calor, presión y vacío. La etapa de vacío elimina el aire y la humedad atrapados en el compuesto de caucho antes o durante el curado, lo que reduce los huecos internos y produce un producto terminado más denso y uniforme. Este artículo explica cómo funciona la máquina, qué hacen sus componentes principales, dónde se usa comúnmente y qué factores son más importantes al seleccionar u operar una en un entorno de producción. Qué hace una máquina vulcanizadora de caucho al vacío La vulcanización es el proceso químico que transforma el caucho crudo o semicurado en un material elástico y duradero mediante la formación de enlaces cruzados entre cadenas de polímeros, generalmente mediante la aplicación de calor y un agente de curado como el azufre. Una prensa vulcanizadora estándar aplica calor y presión para lograr esta transformación, pero no soluciona un defecto común: burbujas de aire atrapadas y bolsas de humedad dentro del compuesto de caucho, que pueden debilitar el producto final y crear defectos visibles en la superficie. Una máquina de vulcanización de caucho al vacío resuelve este problema incorporando una cámara de vacío o una cavidad de molde asistida por vacío en el proceso de curado. Antes o durante el ciclo de calentamiento y prensado, se evacua el aire del molde, extrayendo los gases atrapados y la humedad que, de otro modo, se convertirían en defectos permanentes una vez que el caucho se seque. El resultado es un producto con menos huecos internos, mejor estabilidad dimensional y propiedades mecánicas mejoradas, como resistencia a la tracción y resistencia al desgarro. Componentes principales y sus funciones Comprender las partes principales de una máquina de vulcanización al vacío ayuda a aclarar cómo el proceso de curado logra mejores resultados. La máquina generalmente consta de una prensa de plato calentada, una cavidad de molde, un sistema de bomba de vacío y una unidad de control que coordina el tiempo, la temperatura y la presión durante todo el ciclo. Las placas calentadas, normalmente alimentadas por elementos calefactores eléctricos o vapor, llevan el molde a la temperatura de curado requerida, que normalmente oscila entre 140 °C y 180 °C, dependiendo del compuesto de caucho que se procese. El molde en sí está mecanizado con precisión para darle al caucho su forma final y está sellado lo suficientemente hermético como para mantener el vacío durante la etapa de evacuación. La bomba de vacío, conectada a la cavidad del molde a través de una red de válvulas y mangueras, extrae aire antes de que el compuesto se comprima por completo, lo que garantiza que los gases se eliminen antes de que queden atrapados dentro del caucho de curado. Componentes primarios de la máquina Platinas calentadas para ofrecer una temperatura de curado constante Cavidad del molde de precisión sellada para retención de vacío. Bomba de vacío y sistema de válvulas para evacuación de aire y humedad. Sistema de prensado hidráulico o neumático para cierre de molde. Panel de control digital para programación de temperatura, tiempo y nivel de vacío. Cómo funciona el ciclo de vulcanización paso a paso El ciclo operativo típico sigue una secuencia diseñada para maximizar tanto la calidad del curado como la eficiencia de la producción. Comprender cada etapa ayuda a los operadores a solucionar problemas y optimizar los tiempos de ciclo para diferentes compuestos de caucho. etapa ¿Qué pasa? Propósito Cargando Compuesto de caucho crudo colocado en el molde Prepara el material para darle forma y curar. Evacuación por vacío El aire y la humedad se bombean fuera de la cavidad del molde. Elimina los gases atrapados antes de que comience el curado. Cierre del molde La prensa hidráulica aplica presión de sujeción Da forma al caucho y evita el reingreso de aire. Calentamiento y curado Los platos mantienen la temperatura establecida durante un tiempo fijo Desencadena una reacción de reticulación en el compuesto de caucho. Enfriamiento y liberación El molde se abre después de un período de enfriamiento controlado. Previene la deformación del producto terminado. Por qué es importante la etapa de vacío El aire atrapado es una de las causas más comunes de rechazo de piezas de caucho en la fabricación. Cuando las burbujas de aire permanecen dentro de un compuesto de caucho durante el curado, se expanden con el calor y crean huecos internos o imperfecciones en la superficie conocidas como porosidad. Estos defectos debilitan la integridad estructural del producto terminado y pueden causar fallas prematuras en aplicaciones donde la pieza de caucho está sujeta a tensión mecánica, como sellos, juntas o mangueras industriales. Al evacuar el aire antes de que el molde se cierre por completo, la etapa de vacío reduce significativamente la probabilidad de que se produzcan estos defectos. Esto es especialmente importante cuando se trabaja con secciones de caucho gruesas o geometrías de moldes complejas, donde el aire tiene más posibilidades de quedar atrapado en esquinas o cavidades. La eliminación de la humedad es igualmente importante para los compuestos que son sensibles a la humedad, ya que la humedad residual puede provocar ampollas o un curado desigual si no se elimina antes de que comience la etapa de calentamiento. Beneficios del curado asistido por vacío Porosidad reducida y huecos internos en el caucho acabado. Acabado superficial mejorado con menos burbujas o hoyos visibles Mayor resistencia a la tracción y resistencia al desgarro en el producto curado. Mejor precisión dimensional para piezas con tolerancias estrictas Tasas de rechazo más bajas, lo que reduce el desperdicio de material con el tiempo. Aplicaciones comunes en la fabricación de caucho Las máquinas de vulcanización de caucho al vacío se utilizan en una variedad de industrias donde la confiabilidad del producto depende de componentes de caucho sin defectos. En el sector automotriz, se utilizan para producir sellos, juntas y casquillos de caucho que deben mantener un rendimiento constante bajo esfuerzos mecánicos repetidos y variaciones de temperatura. Cualquier aire atrapado en estos componentes podría provocar grietas prematuras o fallas en el sello, lo que hace que el curado al vacío sea un requisito práctico en lugar de una actualización opcional. Los productos de caucho de calidad médica y alimentaria también se benefician significativamente de la vulcanización al vacío, ya que la porosidad en estas aplicaciones puede crear riesgos de higiene al atrapar bacterias o contaminantes dentro de los huecos de la superficie. La fabricación de mangueras industriales y cintas transportadoras se basa en el proceso para garantizar la coherencia estructural en tiradas de producción largas, donde incluso los pequeños defectos internos pueden generar importantes problemas de durabilidad durante la vida útil del producto. Además, las suelas de calzado, particularmente aquellas hechas de compuestos de caucho sólido, se producen comúnmente usando prensas de vulcanización al vacío para lograr una superficie de rodadura más suave y consistente. Industrias y productos típicos Sellos, empaquetaduras y casquillos de caucho para automóviles Componentes y tubos de caucho de grado médico Mangueras industriales y tramos de cinta transportadora. Suelas de calzado y componentes de caucho de la banda de rodadura. Juntas tóricas y piezas de sellado moldeadas con precisión Factores clave a considerar al seleccionar una máquina Elegir la máquina vulcanizadora de caucho al vacío adecuada depende de hacer coincidir las especificaciones del equipo con el producto que se fabrica. El tamaño de la platina y la capacidad del molde deben alinearse con las dimensiones de las piezas que se producen, ya que las platinas de tamaño insuficiente limitan la producción de lotes, mientras que las de gran tamaño desperdician energía en la superficie de calentamiento no utilizada. La capacidad de la bomba de vacío es otra especificación crítica, ya que determina qué tan rápida y completamente se puede evacuar el aire de la cavidad del molde, lo que afecta directamente el tiempo del ciclo y las tasas de defectos. La precisión del control de la temperatura también es importante, particularmente para compuestos que requieren ventanas estrechas de temperatura de curado para lograr una reticulación óptima sin quemarse. Las máquinas con controladores de temperatura PID digitales ofrecen un control de tolerancia más estricto que los sistemas analógicos más antiguos, lo que puede traducirse directamente en una calidad del producto más consistente en todos los lotes de producción. La fuerza de presión, medida en toneladas, también debe evaluarse frente a la viscosidad del compuesto y la superficie proyectada del molde, ya que una presión insuficiente puede provocar un llenado incompleto del molde y defectos de rebaba. Lista de verificación de selección Haga coincidir el tamaño de la platina y la capacidad del molde con las dimensiones típicas de su producto Confirme que la capacidad de la bomba de vacío admita la velocidad de ciclo requerida Verifique el control de temperatura digital con configuraciones de tolerancia estrictas Verifique que la fuerza de presión sea adecuada para la viscosidad de su compuesto y el tamaño del molde. Pregunte acerca de la memoria de ciclo programable para configuraciones de producción repetibles Prácticas de mantenimiento que prolongan la vida útil de la máquina El mantenimiento regular es esencial para mantener una máquina vulcanizadora al vacío funcionando con la máxima eficiencia, particularmente porque el sistema de vacío depende de sellos herméticos que pueden degradarse con el tiempo con ciclos térmicos repetidos. Los operadores deben inspeccionar periódicamente las juntas y sellos del molde en busca de desgaste, ya que incluso fugas menores pueden impedir que la bomba de vacío alcance su presión objetivo, socavando todo el propósito de la etapa de vacío. El aceite de la bomba de vacío, en máquinas que utilizan bombas de paletas rotativas selladas con aceite, debe revisarse y cambiarse según el cronograma del fabricante, ya que el aceite contaminado reduce la eficiencia del bombeo y puede provocar tiempos de evacuación más lentos. Los elementos calefactores y las superficies de la placa también deben inspeccionarse periódicamente para detectar puntos calientes o distribución desigual del calor, lo que puede causar un curado inconsistente en diferentes áreas del molde. Mantener un registro de mantenimiento que registre el recuento de ciclos, los reemplazos de sellos y el servicio de la bomba ayuda a los operadores a anticipar los reemplazos de piezas antes de que causen un tiempo de inactividad no planificado. Tareas de mantenimiento de rutina Inspeccione los sellos y juntas del molde en busca de fugas con regularidad. Cambie el aceite de la bomba de vacío según los intervalos del fabricante. Revise los elementos calefactores de la placa para una distribución uniforme de la temperatura. Calibre los sensores de temperatura y presión periódicamente Mantenga registros detallados de los recuentos de ciclos y reemplazos de piezas. Una máquina vulcanizadora de caucho al vacío desempeña un papel fundamental en la producción de componentes de caucho que cumplen con estrictos estándares de calidad y durabilidad. Al eliminar el aire y la humedad atrapados antes y durante el proceso de curado, estas máquinas reducen significativamente los defectos y mejoran el rendimiento mecánico del producto terminado. Seleccionar las especificaciones correctas de la máquina y mantener consistentemente los sistemas de vacío y calentamiento garantiza una producción confiable y libre de defectos en una amplia gama de aplicaciones de fabricación de caucho.
Leer más
-
Jul 27,2026
Qué hace una máquina vulcanizadora de caucho al vacío A máquina de vulcanización de caucho al vacío es un equipo que se utiliza para unir, curar o reparar materiales de caucho aplicando una combinación controlada de calor, presión y vacío. A diferencia de las prensas de vulcanización estándar que dependen únicamente del calor y la presión mecánica, el componente de vacío elimina activamente el aire y los gases atrapados entre las capas de caucho antes y durante el proceso de curado. Este paso es fundamental porque las bolsas de aire atrapadas pueden crear puntos débiles, burbujas o uniones incompletas en el producto de caucho terminado, particularmente en reparaciones de múltiples capas o secciones de caucho gruesas. Estas máquinas se utilizan comúnmente en la reparación de cintas transportadoras, recauchutado de neumáticos, laminación de láminas de caucho y diversos procesos industriales de fabricación de caucho donde una unión fuerte y sin huecos entre los compuestos de caucho es esencial para que el producto funcione de manera confiable bajo tensión mecánica. Principio de funcionamiento central detrás de la vulcanización al vacío El proceso de vulcanización en sí se basa en una reacción química, que generalmente involucra agentes de curado a base de azufre o peróxido, que entrecruza las cadenas de polímeros de caucho cuando se exponen a suficiente calor durante un período específico. Esta reticulación transforma el caucho bruto suave y flexible en un material elástico y duradero con mayor resistencia y resistencia a la deformación. La función de vacío mejora este proceso al garantizar que las superficies de caucho que se unen estén en contacto completo y sin aire durante todo el ciclo de calentamiento. El papel de la bolsa o cámara de vacío En la mayoría de las configuraciones de vulcanización al vacío, el material de caucho y el parche de reparación se colocan dentro de una bolsa o cámara de vacío sellada antes de aplicar la placa calefactora. Luego, una bomba de vacío extrae aire de este espacio cerrado, creando una presión negativa que presiona las capas de caucho firmemente entre sí desde todos los lados, eliminando espacios que de otro modo podrían atrapar aire durante el curado. Placa calefactora y control de temperatura La placa calefactora aplica calor consistente y uniformemente distribuido a la superficie del caucho, con la temperatura típicamente regulada por un controlador digital o analógico para mantener la temperatura de curado precisa requerida para el compuesto de caucho específico que se procesa. Es esencial mantener una temperatura constante en toda la superficie de la platina, ya que un calentamiento desigual puede provocar secciones demasiado curadas o insuficientes dentro de la misma reparación. Aplicaciones comunes en todas las industrias Las máquinas de vulcanización de caucho al vacío sirven para una variedad de propósitos industriales y comerciales dondequiera que se requiera una unión de caucho hermética y duradera. Reparación de cintas transportadoras en operaciones de minería, canteras y manipulación de materiales a granel. Recauchutado y reparación de neumáticos para flotas de camiones comerciales y vehículos industriales. Laminación de láminas de caucho para aplicaciones de pisos, tapetes y revestimientos industriales Fabricación de diafragmas, juntas y sellos de caucho que requieren un curado preciso Reparación de tuberías y tanques revestidos de caucho utilizados en plantas de procesamiento de productos químicos. Específicamente en la reparación de cintas transportadoras, la vulcanización al vacío es a menudo el método preferido para empalmar o parchar correas porque produce una unión capaz de resistir la flexión continua y la tensión mecánica que experimentan los sistemas transportadores durante la operación. Tipos de máquinas y diferencias de configuración Las máquinas vulcanizadoras de caucho al vacío están disponibles en varias configuraciones, cada una adaptada a diferentes escalas de operación y requisitos de reparación. Tipo de máquina Uso típico Característica clave Unidad de campo portátil Reparación de cintas transportadoras in situ. Ligero y compatible con fuentes de alimentación móviles Prensa de taller fija Instalaciones de recauchutado de neumáticos Tamaño de platina más grande, mayor presión de salida Laminador de platina plana Producción de láminas y esteras de caucho. Superficie de calentamiento amplia y uniforme Prensa de segmento curvo Reparación de tuberías y revestimientos de tanques. Formas de platina contorneadas para superficies curvas La elección entre estas configuraciones depende en gran medida de si las reparaciones se realizarán en el sitio, donde la portabilidad es más importante, o en un taller controlado donde se pueden instalar permanentemente equipos más grandes y de mayor capacidad. Descripción general paso a paso de una reparación típica de vulcanización Si bien los procedimientos específicos varían según el modelo de máquina y el compuesto de caucho, la mayoría de las reparaciones de vulcanización al vacío siguen una secuencia general similar. Preparación de la superficie Primero se limpia, pule o raspa el área de goma dañada para eliminar los contaminantes y crear una textura superficial que promueva una mejor adhesión del material de reparación o del parche. Aplicar el compuesto reparador Se aplica un parche de caucho sin curar o un compuesto de reparación, a menudo combinado con un cemento adhesivo, al área preparada, haciendo coincidir lo más posible el grosor y el tipo de compuesto del caucho circundante. Sellado al vacío y curado La sección reparada se coloca debajo de la placa calefactora y se sella dentro de la bolsa o cámara de vacío. La bomba de vacío elimina el aire atrapado mientras la placa aplica calor durante un período específico, según los requisitos de curado del compuesto de caucho y el espesor de la reparación. Refrigeración e inspección Una vez completado el ciclo de curado, se deja que la sección reparada se enfríe antes de liberar el sello de vacío y se inspecciona visualmente la reparación terminada para determinar si la unión, el acabado de la superficie y la ausencia de burbujas de aire o huecos son adecuados. Factores que influyen en el tiempo y la calidad del curado Varias variables afectan la duración que debe durar un ciclo de vulcanización y el éxito de la unión final, por lo que es importante que los operadores comprendan estos factores en lugar de depender de una única configuración fija para cada trabajo. Tipo de compuesto de caucho, ya que los compuestos de caucho natural, neopreno y nitrilo se curan a diferentes temperaturas y duraciones. Grosor de la sección de caucho que se está reparando, ya que las secciones más gruesas requieren una mayor exposición al calor para curar completamente en toda su profundidad. Temperatura ambiente y humedad en el sitio de reparación, particularmente para unidades de campo portátiles utilizadas al aire libre. Condición y calibración de la placa calefactora, ya que un calentamiento desigual o inexacto puede prolongar el tiempo de curado o producir resultados inconsistentes. Resistencia y consistencia del sello de vacío, ya que un sello débil reduce la presión aplicada a las superficies de unión Los operadores generalmente siguen las tablas de curado o las especificaciones del fabricante proporcionadas con el compuesto de reparación de caucho para determinar la temperatura y el tiempo adecuados para un trabajo determinado. Mantenimiento del equipo para obtener resultados consistentes El mantenimiento de rutina de una máquina vulcanizadora de caucho al vacío ayuda a garantizar que tanto el sistema de calefacción como el de vacío sigan funcionando de manera confiable durante años de uso. Los operadores deben inspeccionar periódicamente las mangueras de vacío y los sellos en busca de grietas o desgaste que puedan comprometer la fuerza de succión, verificar los elementos calefactores y las superficies de la placa para una distribución uniforme de la temperatura y calibrar los instrumentos de control periódicamente para confirmar que las lecturas mostradas coincidan con las condiciones operativas reales. Las instalaciones que mantienen sus equipos según un cronograma constante generalmente experimentan menos reparaciones fallidas y logran resultados de curado más predecibles en diferentes compuestos de caucho y espesores de reparación, lo que en última instancia respalda productos de caucho y reparaciones más seguros y duraderos en el campo.
Leer más
-
Jul 21,2026
Para qué se utiliza una máquina vulcanizadora de caucho al vacío A máquina de vulcanización de caucho al vacío se utiliza para reparar materiales de caucho dañados, más comúnmente neumáticos y cintas transportadoras, aplicando calor y presión para adherir un parche de reparación de forma permanente a la estructura de caucho. A diferencia de los simples parches adhesivos, la vulcanización crea un vínculo molecular entre el material de reparación y el caucho original, produciendo una solución que a menudo es tan fuerte como el material circundante. Esto hace que los equipos de vulcanización al vacío sean esenciales en talleres de reparación de neumáticos, instalaciones industriales con sistemas transportadores y cualquier operación donde los componentes de caucho experimenten desgaste regular y daños por pinchazos. El componente de vacío de estas máquinas juega un papel específico en el proceso de reparación. Al eliminar el aire del área de reparación, el vacío evita que las burbujas de aire y la humedad queden atrapadas entre el parche y la superficie de goma durante el calentamiento. El aire atrapado o la humedad es una de las principales causas de fallas en las reparaciones, ya que crea puntos débiles que pueden separarse bajo tensión. Las máquinas que combinan extracción por vacío con calor y presión controlados producen reparaciones más confiables y duraderas que los sistemas que solo funcionan con calor. Cómo funciona el proceso de vulcanización paso a paso El proceso de vulcanización comienza con la preparación de la superficie, donde el área dañada del caucho se limpia y se raspa ligeramente para ayudar a que el material de reparación se adhiera de manera efectiva. Saltarse una preparación minuciosa es una de las razones más comunes por las que las reparaciones fallan prematuramente, ya que los contaminantes o las superficies lisas impiden la adhesión adecuada. Una vez que la superficie está lista, se coloca un parche de caucho crudo o un compuesto reparador sobre el área dañada y se coloca la máquina vulcanizadora al vacío para cubrirla por completo. Luego, la máquina aplica calor, generalmente entre 140 y 160 grados Celsius, dependiendo del compuesto de caucho, mientras crea simultáneamente un sello de vacío alrededor de la zona de reparación. Esta combinación hace que el caucho en bruto se cure y se una químicamente con el material original. El proceso suele tardar entre 15 y 45 minutos dependiendo del tamaño y grosor de la reparación, después de lo cual se retira la máquina y se deja que la sección reparada se enfríe antes de que el artículo vuelva a estar en servicio. Etapas típicas del proceso de reparación Limpiar y raspar la superficie dañada. Aplique el compuesto de reparación o el parche de goma. Coloque la máquina vulcanizadora al vacío sobre el área Aplique calor y presión de vacío durante el tiempo requerido. Deje que la reparación se enfríe antes de volver a utilizar el artículo. Características que separan las máquinas confiables de las más débiles La precisión del control de temperatura es una de las características más importantes a evaluar al elegir una máquina vulcanizadora al vacío. Los compuestos de caucho curan adecuadamente solo dentro de rangos de temperatura específicos, y las máquinas con elementos calefactores inconsistentes pueden producir reparaciones insuficientemente o excesivamente curadas, lo que debilita la unión. Las pantallas digitales de temperatura y las zonas de calentamiento ajustables brindan a los operadores un control más preciso que los modelos analógicos más antiguos, lo que reduce el riesgo de resultados inconsistentes en las reparaciones. La potencia de la bomba de vacío también varía significativamente entre máquinas, y una bomba más débil puede no eliminar suficiente aire para evitar burbujas en reparaciones más grandes o más gruesas. Los compradores que reparan cintas transportadoras industriales pesadas normalmente necesitan una bomba de vacío más potente que aquellos que se ocupan de pinchazos más pequeños en neumáticos de pasajeros. La portabilidad es otro factor práctico, ya que los servicios de reparación móviles se benefician de unidades más ligeras y compactas, mientras que las estaciones de reparación industriales fijas pueden priorizar máquinas más grandes y potentes sin preocuparse por el transporte. Comparación de características de la máquina Característica Por qué es importante Control de temperatura digital Garantiza un curado consistente y preciso Fuerza de la bomba de vacío Evita burbujas de aire en reparaciones más grandes. Portabilidad Importante para los servicios de reparación de móviles Tamaño de la placa Determina el área máxima de reparación cubierta Errores comunes que reducen la calidad de las reparaciones Incluso con equipos confiables, los errores del operador siguen siendo una causa frecuente de reparaciones vulcanizadas débiles o fallidas. Apresurar la etapa de preparación de la superficie es uno de los errores más comunes, ya que una limpieza o rugosidad inadecuada impide que el caucho en bruto se adhiera completamente al material original. Aplicar muy poco calor o finalizar el ciclo antes de tiempo para ahorrar tiempo es otro problema frecuente, lo que da como resultado un parche que parece completo en la superficie pero que no se ha curado completamente por debajo, lo que lo hace propenso a fallar bajo estrés o presión. Pasar por alto el mantenimiento regular de la máquina también afecta los resultados de la reparación con el tiempo. Las placas calefactoras que desarrollan un desgaste desigual, los sellos de vacío que se degradan o los manómetros que se descalibran pueden reducir silenciosamente la calidad de la reparación sin una señal externa obvia. Establecer un programa de mantenimiento de rutina, que incluya comprobaciones periódicas de calibración e inspecciones de sellos, ayuda a garantizar que cada reparación realizada cumpla con el mismo estándar en lugar de disminuir gradualmente a medida que el equipo envejece. Obtener el máximo valor de su equipo Los operadores que invierten tiempo en una capacitación adecuada sobre su modelo de máquina específico tienden a realizar reparaciones más consistentes y experimentar menos devoluciones de llamadas o fallas repetidas. Leer las pautas del fabricante para compuestos de caucho específicos, dado que los tiempos de curado y las temperaturas pueden variar entre el caucho de los neumáticos y los materiales de las correas industriales, evita el error común de aplicar un enfoque único para diferentes trabajos de reparación. Mantener registros detallados de los tiempos de reparación, las temperaturas y los resultados también puede ayudar a los operadores a identificar patrones y ajustar su proceso para los materiales específicos con los que trabajan con más frecuencia, lo que en última instancia extiende tanto la vida útil de las reparaciones como del equipo en sí.
Leer más
-
Jul 13,2026
Una máquina angular para tiras selladoras está diseñada para cortar tiras selladoras de caucho, PVC, EPDM y espuma en ángulos precisos para que las juntas de las esquinas de ventanas, puertas, juntas de refrigeradores y sellos de automóviles encajen perfectamente sin espacios. Obtener un corte en ángulo limpio es más importante de lo que parece: incluso una pequeña desviación en una junta de esquina puede crear un punto débil por donde eventualmente pasa el aire, el agua o el polvo. Este artículo analiza cómo funcionan estas máquinas, qué características realmente afectan la calidad del corte y cómo elegir y mantener una para obtener resultados consistentes. Qué hace una máquina de ángulo de tira de sellado En esencia, la máquina sostiene un trozo de tira selladora en una posición fija y pasa una cuchilla a través de ella en un ángulo establecido, más comúnmente de 45 grados para juntas de esquina estándar, aunque muchas máquinas permiten un ajuste de 0 a 90 grados. La tira se sujeta antes del corte para evitar que se mueva, ya que los materiales blandos como la espuma o el caucho tienden a deformarse bajo la presión de la hoja si no se sujetan firmemente. Algunas máquinas cortan un solo ángulo por ciclo, lo que requiere que el operador reposicione la tira para el segundo corte de una junta de esquina. Los modelos más avanzados cortan ambos ángulos de una junta a inglete en un ciclo de sujeción, lo que reduce la posibilidad de desalineación entre los dos cortes y acelera la producción para trabajos de gran volumen, como la fabricación de marcos de ventanas. Factores clave que determinan la calidad del corte La calidad del corte depende de algo más que el ajuste del ángulo. El filo de la hoja, la velocidad de corte y la presión de sujeción interactúan con el material que se está cortando. Una hoja sin filo tiende a rasgar o comprimir la goma blanda en lugar de cortarla limpiamente, dejando un borde áspero que no sellará bien contra una pieza contigua. Una velocidad de corte demasiado rápida para el material puede provocar desgarros similares, especialmente en tiras con respaldo de espuma. La presión de sujeción debe ser lo suficientemente firme como para evitar que la tira se deslice durante el corte, pero no tan apretada como para distorsionar la sección transversal de la tira. Las tiras distorsionadas a menudo no logran asentarse correctamente en un canal del marco, incluso si el ángulo en sí es correcto. Causas comunes de cortes deficientes Cuchillas desgastadas o desafiladas que dejan bordes irregulares o comprimidos Una presión de sujeción excesiva deforma los perfiles de tiras blandas Desviación de la calibración del ángulo incorrecto después de un uso repetido La velocidad de corte no coincide con el material o el espesor de la tira Tipos de máquinas de ángulo de tira de sellado Las máquinas de esta categoría generalmente se dividen en tres grupos según la proporción del proceso que esté automatizado. Las máquinas manuales requieren que el operador coloque la tira, establezca el ángulo y active el corte con la mano o con el pedal para cada pieza. Estos se adaptan a talleres pequeños o trabajos de reparación donde el volumen es bajo y la flexibilidad en ángulo y longitud importa más que la velocidad. Las máquinas semiautomáticas manejan el movimiento de sujeción y corte automáticamente una vez que el operador carga la tira y establece los parámetros, lo que reduce la fatiga y mejora la consistencia en toda la producción. Las máquinas completamente automáticas alimentan material en tiras desde un rollo, miden la longitud requerida, cortan ambos ángulos y expulsan la pieza terminada con una participación mínima del operador, lo que las hace adecuadas para líneas de fabricación continua. Comparación de tipos de máquinas Tipo de máquina Más adecuado para Salida típica manuales Pequeños talleres, reparaciones, ángulos personalizados. Volumen bajo Semiautomático Tiradas de producción de tamaño medio Volumen moderado Completamente automático Líneas de fabricación continua Alto volumen Aplicaciones comunes Los fabricantes de ventanas y puertas utilizan estas máquinas para cortar perfiles de juntas y burletes para que se ajusten con precisión a las esquinas del marco, donde es necesaria una junta a inglete apretada para mantener el sello resistente a la intemperie. Los fabricantes de refrigeración y electrodomésticos confían en equipos similares para cortar las tiras de juntas de las puertas, ya que incluso un pequeño espacio en el sello de la esquina puede afectar la eficiencia del aislamiento y el consumo de energía. Los proveedores de repuestos para automóviles también utilizan máquinas de corte en ángulo para sellos de maletero, puertas y capó, donde la tira debe seguir líneas de carrocería curvas o en ángulo. En cada una de estas industrias, el requisito compartido es un corte limpio y en ángulo preciso que permita que dos extremos de la tira se unan sin un espacio visible o funcional. Materiales típicos procesados Tiras de caucho EPDM para burletes de puertas y ventanas Perfiles de sellado de PVC para puertas de electrodomésticos y armarios. Tiras con respaldo de espuma para aislamiento e insonorización Tiras de silicona para aplicaciones de alta temperatura o exteriores. Prácticas de mantenimiento que preservan la precisión Los programas de reemplazo de hojas deben basarse en el número de cortes y no en el tiempo calendario, ya que una máquina que ejecuta grandes volúmenes desgastará las hojas más rápido que una que se usa ocasionalmente. La mayoría de los fabricantes recomiendan inspeccionar el borde de la hoja cada pocos miles de cortes y reemplazarlo a la primera señal de desgarro en lugar de esperar a que falle por completo, ya que una hoja degradada produce resultados inconsistentes mucho antes de que deje de cortar por completo. La calibración del ángulo se debe verificar periódicamente usando un corte de prueba y un transportador o medidor de ángulo, ya que el uso repetido puede cambiar gradualmente la posición del cabezal de corte. Los mecanismos de sujeción también se benefician de una limpieza regular, ya que las partículas de goma y espuma tienden a acumularse en las superficies de las abrazaderas y pueden afectar la consistencia del agarre con el tiempo. Pasos de mantenimiento de rutina Inspeccione y reemplace las hojas según el número de cortes, no solo el calendario Verifique la calibración del ángulo mensualmente con un corte de prueba y un medidor de ángulo. Limpie las superficies de las abrazaderas para eliminar la acumulación de residuos de goma y espuma. Lubrique las piezas móviles del cabezal de corte según las instrucciones del fabricante. Elegir la máquina adecuada para sus necesidades de producción Seleccionando un máquina de ángulo de tira de sellado debe comenzar con una evaluación honesta del volumen de producción y la variedad de materiales. Un taller que corte una amplia gama de anchos y ángulos de tiras de forma irregular obtendrá más valor práctico de una máquina manual o semiautomática con ajustes flexibles que de una línea totalmente automática construida alrededor de un conjunto fijo de perfiles. Por el contrario, un fabricante que produzca el mismo perfil de junta en un gran volumen verá un retorno más rápido en una máquina completamente automática, ya que los ahorros de mano de obra y las ganancias en consistencia se acumulan en grandes tiradas de producción. También vale la pena confirmar que el sistema de sujeción y el tipo de cuchilla de una máquina sean compatibles con los materiales específicos que se utilizan, ya que una máquina optimizada para PVC rígido puede no manejar tiras de espuma blanda con tanta limpieza, y viceversa. Solicitar un corte de muestra del material real destinado a la producción, en lugar de confiar en especificaciones generales, es la forma más confiable de confirmar que una máquina cumplirá con la tolerancia requerida antes de comprometerse con una compra.
Leer más
Derecho de autor © HUZHOU MOMU INTELLIGENT TECHNOLOGY CO., LTD.
